 EN
يُعَدُّ الاختيار بين آلات تسوية حديد التسليح الأوتوماتيكية واليدوية واحدةً من أكثر القرارات حساسيّةً في عمليات معالجة مواد البناء ومخلفات المعادن. سواء كنت تدير موقع بناء أو منشأة إعادة تدوير أو ورشة تصنيع فولاذية، فإن فهمك للاختلافات بين هذين النهجين يؤثر مباشرةً على إنتاجيتك وتكاليف العمالة وجودة المخرجات. آلة تسوية قضبان الخردة يمكن أن تُغيِّر طريقة معالجتك لحديد التسليح المنحني أو التالف إلى مادة قابلة للاستخدام، لكن ذلك يتحقّق فقط إذا اخترت النوع المناسب لحجم عملياتك ومتطلباتها.
تخدم الأنظمة الآلية واليدوية سياقات تشغيلية مختلفة، ويعتمد الاختيار الأمثل على حجم منشأتك وقيود ميزانيتك وحجم الإنتاج والتوفر المتاح للقوى العاملة. وتوفّر آلات تسوية وقطع الحدادة الآلية السرعة والاتساق، بينما توفر الطرق اليدوية المرونة واستثمارًا أوليًّا أقل. ويساعد فهم هذه المفاضلات في اتخاذ قرار استثماري يُحلّ الاختناقات الفعلية في عملياتك بدلًا من إضافة تعقيد غير ضروري إلى سير عملك.
فهم آلات تسوية وقطع الحدادة الآلية
كيف تعمل الأنظمة الآلية
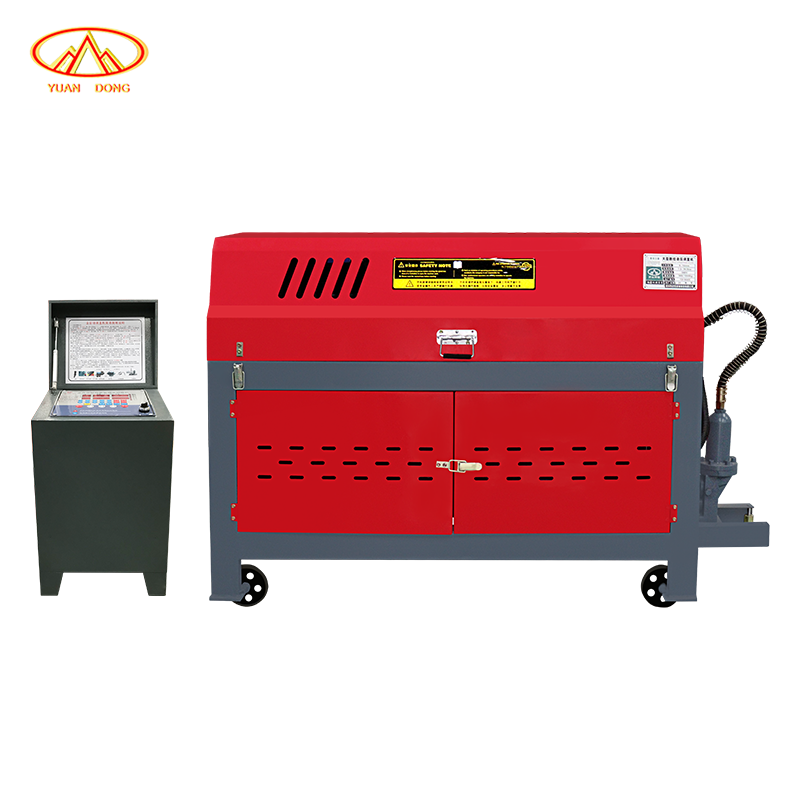
تستخدم آلات تسوية وقطع حديد التسليح الأوتوماتيكية بكرات مُشغَّلة بالطاقة، وضغطًا هيدروليكيًّا، وضوابط قابلة للبرمجة لتغذية حديد التسليح وتسويته وقطعه دون تدخل المشغل بين الدورات. وبمجرد تحميل حزمة من حديد التسليح المنحني أو الخردة الفولاذية، تقوم الآلة تلقائيًّا بقياس طول الساق، وتسويتها عبر سلسلة من البكرات الدقيقة، ثم تقطّعها إلى الأبعاد المحددة. وبفضل هذه العملية التي لا تتطلب تدخّل اليد العاملة، يستطيع مشغل واحد إدارة عدة آلات في وقتٍ واحد، ما يرفع الإنتاجية ارتفاعًا كبيرًا مقارنةً بالطرق اليدوية التي تستغرق جهدًا بشريًّا كبيرًا.
كما تضمن الأتمتة اتساق النتائج: فكل ساق تخرج بنفس تحمل التسوية وطول القطع، ما يلغي التباين البشري الذي قد يؤدي إلى إعادة العمل أو هدر المواد. وفي العمليات عالية الحجم التي تُعالِج آلاف الساقات يوميًّا، تقلّص آلات تسوية وقطع حديد التسليح الأوتوماتيكية زمن معالجة الوحدة الواحدة من دقائق إلى ثوانٍ، ما يحقّق عائد استثمار ملموس خلال أشهر.
المزايا في البيئات ذات الإنتاج العالي
في توزيع مواد البناء، وتصنيع الجسور، ومعالجة الخردة المعدنية على نطاق واسع، تصبح الأنظمة الآلية مجدية من حيث التكلفة بسرعة. وتقلل معدات ثني وتنعيم حديد التسليح التي تعمل تلقائيًّا من كمية العمالة المطلوبة لكل طنٍّ معالَج، ما يمكِّن المنشآت من التعامل مع الطفرات في الطلب دون الحاجة إلى زيادة متناسبة في أعداد العاملين. كما تعمل الآلات الآلية بشكلٍ ثابتٍ خلال الورديات الممتدة، مما يحافظ على الجودة حتى في حالات إرهاق المشغلين التي قد تؤثِّر سلبًا على جودة العمل اليدوي.
يتحسَّن السلامة بشكلٍ ملحوظٍ بفضل الأتمتة. ويظل المشغلون على مسافة آمنة من الأجزاء المتحركة ومناطق الضغط العالي، ما يقلل من إصابات السحق الشائعة في العمليات اليدوية. وبما أن الدورات الآلية خاضعة للتحكم ومُتوقَّعة، فإن دمج نقاط فحص الجودة وآليات رفض المواد غير المطابقة يصبح أسهل بكثير.
الدور والقيود المفروضة على معدات ثني وتنعيم حديد التسليح اليدوية
متى يكون اللجوء إلى الأساليب اليدوية منطقيًّا
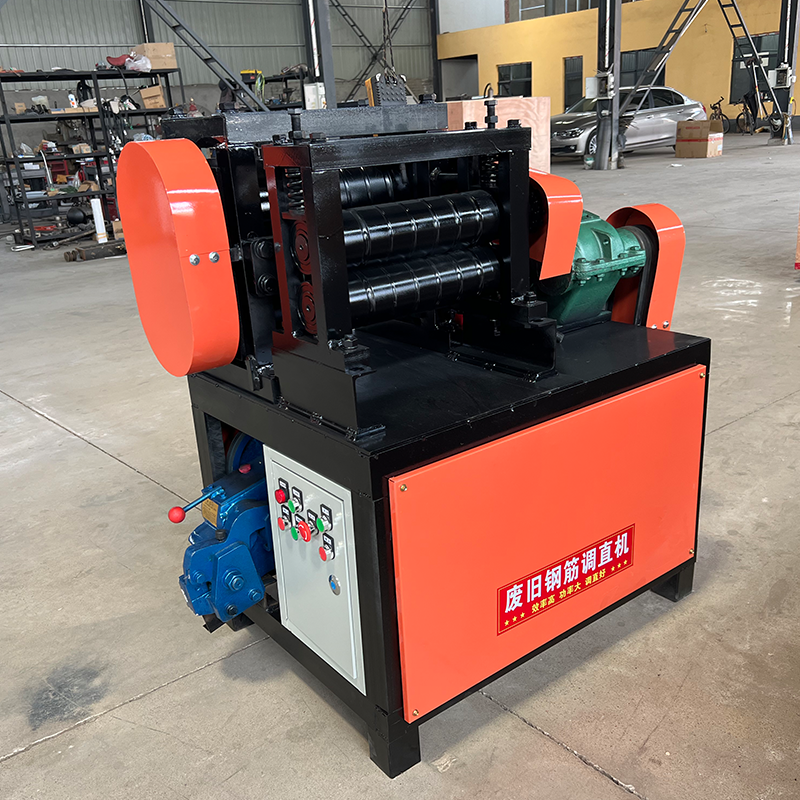
تظل معدات ثني وتصويب حديد التسليح اليدوية ذات الهيكل الفولاذي ذات صلة بالعمليات الصغيرة والمشاريع المخصصة والمرافق التي تشهد أحمال عمل متقطعة. فقد لا تبرر ورشة تصنيع صغيرة تتعامل مع قضبان حديد تسليح منحنية بشكل عرضي استثمارًا تلقائيًّا بقيمة تصل إلى ستة أرقام. وتتيح الآلات اليدوية للعاملين ضبط ضغط التصويب وزوايا الثني وأطوال القطع فورًا، ما يجعلها مثاليةً للعمل على مواد غير قياسية أو نماذج أولية، حيث تفوق المرونةُ السرعةَ في هذه الحالات.
أما بالنسبة لمراكز إعادة التدوير التي تستقبل دفعات خردة معدنية مختلطة بأقطار وحالات مختلفة، فإن الأنظمة اليدوية تسمح للعاملين بفحص كل قضيب بصريًّا وتعديل التقنية وفق خصائص المادة والوقف الفوري عند ظهور أي تلوث أو ظروف غير آمنة. وهذه القدرة على اتخاذ القرارات في الوقت الفعلي تحمي المعدات من التلف وتحول دون إرسال مواد خطرة إلى مراحل لاحقة في سلسلة التوريد.
اعتبارات التكلفة والمساحة
عادةً ما تكلّف الآلات اليدوية أقل بنسبة ٦٠–٧٠٪ مقارنةً بالأنظمة التلقائية المماثلة، وهي عاملٌ كبيرٌ جدًّا بالنسبة إلى الشركات الناشئة ذات الميزانيات المحدودة أو المرافق التي تختبر خطوط خدمات جديدة. كما أنها تشغّل مساحة أرضية أصغر وتتطلب بنيةً تحتية كهربائية بسيطة جدًّا، مما يسمح لها بالاندماج بسهولة في المحلات القائمة. وتصبح عمليات الصيانة أبسط لأن قلة المكونات الإلكترونية وأجهزة الاستشعار والأنظمة الهيدروليكية تعني وجود عدد أقل من نقاط الفشل المحتملة، وبالتالي انخفاض تكاليف الإصلاح عند حدوث أعطال.
ومع ذلك، تتطلّب المعدات اليدوية مشغلين مهرةً وذوي انتباهٍ عالٍ. ويعتمد الإنتاج كليًّا على سرعة العامل الفردي وخبرته وقدرته الجسدية. ولقد جعلت التطورات في تقنيات معالجة الخردة المعدنية والتصويب اليدوي الأنظمة اليدوية أقل جاذبيةً في عمليات المعالجة الكبيرة الحجم، لكنها تظلّ ذات قيمةٍ في السياقات المتخصصة ومنخفضة الإنتاجية، حيث لا تؤدي هذه الكثافة في استهلاك اليد العاملة إلى ضغطٍ مالي.
أبرز الاختلافات والعوامل العملية المؤثرة في اتخاذ القرار
حجم الإنتاج وسرعة المخرجات
أوضح فرقٍ مرئيٍّ بين الطرق الآلية واليدوية هو سرعة الإخراج. فتُعالِج آلات تسوية وقطع حديد التسليح الآلية ٨٠–١٥٠ قضيبًا في الساعة، وذلك حسب الطراز وقطر القضيب، بينما يتعامل العاملون المهرة يدويًّا عادةً مع ١٥–٣٠ قضيبًا في الساعة. وللعمليات التي تُعالِج ١٠٠٠٠ قضيبٍ أو أكثر شهريًّا، ينعكس هذا الفارق في السرعة مباشرةً في وفوراتٍ في تكاليف العمالة، وقدرةٍ إضافيةٍ دون الحاجة إلى توظيف عمّال جدد، وأوقات تسليمٍ أسرع للعملاء. وبما أن تقنيات معالجة وتسوية الخردة المعدنية التي تُجرِي هذه الدورات تلقائيًّا تصبح مجدية من حيث التكلفة عند أحجام متواضعة بشكل مفاجئ.
قد تلاحظ منشأة تُعالِج ٢٠٠٠ قطعة شهريًّا وفورات طفيفة جدًّا في العمالة عند استخدام المعدات الآلية، نظرًا لأنَّ عاملًا جزئيَّ الوقت يكفي لإنجاز الإنتاج اليدوي. أما المنشأة التي تُعالِج ٢٠٠٠٠ قطعة شهريًّا، فهي تتطلَّب ٢–٣ عمال يدويين بدوام كامل لتحقيق نفس المخرجات التي تحقِّقها آلة آلية واحدة مع مراقبة مشتركة لعدَّة وحدات من قِبل عامل واحد. وعادةً ما يحدث التحوُّل إلى العائد على الاستثمار (ROI) عند إنتاج يتراوح بين ٣٠٠٠ و٥٠٠٠ قطعة شهريًّا، وذلك حسب معدلات الأجور المحلية وتكلفة المعدات.
المرونة في المواد وثبات الجودة
تتفوّق آلات تسوية وقطع حديد التسليح الأوتوماتيكية في التعامل مع دفعات المواد القياسية. وعند معالجة آلاف القضبان ذات القطر المتطابق بطول قصٍّ موحد، تحقّق الأنظمة الأوتوماتيكية تكراراً فائقاً وتلغي أخطاء المشغلين تماماً. أما معدات ثني وتسوية قضبان الفولاذ التي تعمل بدورة برمجية مُحدَّدة، فهي تُنتج دفعاتٍ يتطابق فيها كل عنصر بدقة مع التسامحات المحددة. ويكتسب هذا الاتساق أهميةً بالغةً في مشاريع الإنشاءات، إذ قد تتسبب التباينات في المواد في مشكلات لاحقة أثناء التصنيع أو في مسائل تتعلّق بالسلامة.
المعدات اليدوية تتعامل مع التغيرات بشكل أفضل. فإذا احتوت الدفعة على أقطار غير متوقعة للقضبان أو عيوب داخلية أو أنماط ثني غير معتادة، فإن المشغلين يُكيّفون تقنيتهم في الوقت الفعلي. وهذه المرونة تحمي من التلف الناتج عن إجبار مواد غير متناسقة على المرور عبر إعدادات تلقائية ثابتة، لكنها تتطلب اتخاذ قرارات ماهرة وتؤدي إلى إبطاء عملية المعالجة. أما بالنسبة لتدفقات المواد المتجانسة والكثيفة، فتتفوق المعدات التلقائية من حيث الجودة؛ أما في حالة الخردة المختلطة أو غير المتوقعة، فتوفر المعدات اليدوية مرونة أكثر أمانًا.
الأسئلة الشائعة
عند أي حجم إنتاج تصبح معدات تسوية قضبان الفولاذ المستعملة التلقائية مجدية من حيث التكلفة؟
تُحقِّق معظم آلات تسوية وقطع حديد التسليح الآلية عائد الاستثمار (ROI) عند معالجة ٣٠٠٠–٥٠٠٠ قضيب شهريًّا. وتحت هذا الحد، نادرًا ما تبرِّر وفورات العمالة الاستثمار الرأسمالي. أما فوق ٥٠٠٠ قضيب شهريًّا، فإن الأنظمة الآلية عادةً ما تُغطّي تكاليفها خلال ١٨–٣٦ شهرًا بفضل خفض تكاليف العمالة وزيادة الإنتاجية. ويعتمد حسابك المحدَّد على تكلفة المعدات، وأجور العمال في منطقتك، وساعات التشغيل المتوقَّعة للمنشأة سنويًّا.
هل يمكن لآلات تسوية حديد التسليح الآلية معالجة أقطار مختلفة من القضبان ومواد مختلفة؟
تتضمَّن آلات تسوية وقطع حديد التسليح الحديثة الأوتوماتيكية نطاقات أقطار قابلة للتعديل من خلال إعدادات بكرات قابلة للضبط والضوابط البرمجية، لكن عمليات التبديل تتطلّب وقت إعداد وتدخل المشغل. أما معدات ثني وتسوية قضبان الصلب المصمَّمة للبيئات الإنتاجية فهي تفترض أن المواد نسبيًّا متجانسة داخل كل دفعة. فإذا كانت تقنية معالجة وتسوية الخردة المعدنية لديك تتلقّى دفعاتٍ مختلطة جدًّا يوميًّا، فإن المرونة اليدوية أو النُّهج الهجينة التي تجمع بين النظامين تكون أكثر فعاليةً من الأتمتة الكاملة.
ما الفروق في متطلبات الصيانة بين الآلات الأوتوماتيكية واليدوية؟
تتطلب آلات تسوية وقطع حديد التسليح الأوتوماتيكية صيانة وقائية للأنظمة الهيدروليكية، والتحكم الكهربائي، وأجهزة الاستشعار، ومحركات الدفع، وعادةً ما تشمل هذه الصيانة خدمة ربع سنوية وصيانة شاملة سنوية. أما صيانة المعدات اليدوية فتركّز على تشحيم المحامل، وشَدّ البراغي، واستبدال الشفرات أو الأسطوانات عند الحاجة. وتؤدي معدات ثني وتسوية حديد التسليح العاملة يدويًّا إلى تكاليف صيانة أقل، لكنها تتطلّب يقظة مستمرة من المشغل لاكتشاف المشكلات الناشئة قبل وقوع عطل كارثي. وتتيح الأنظمة الأوتوماتيكية ميزانية صيانة قابلة للتنبؤ بها، لكنها تتطلّب الوصول إلى فنيين متخصصين لإصلاح الأعطال المعقدة.