 EN
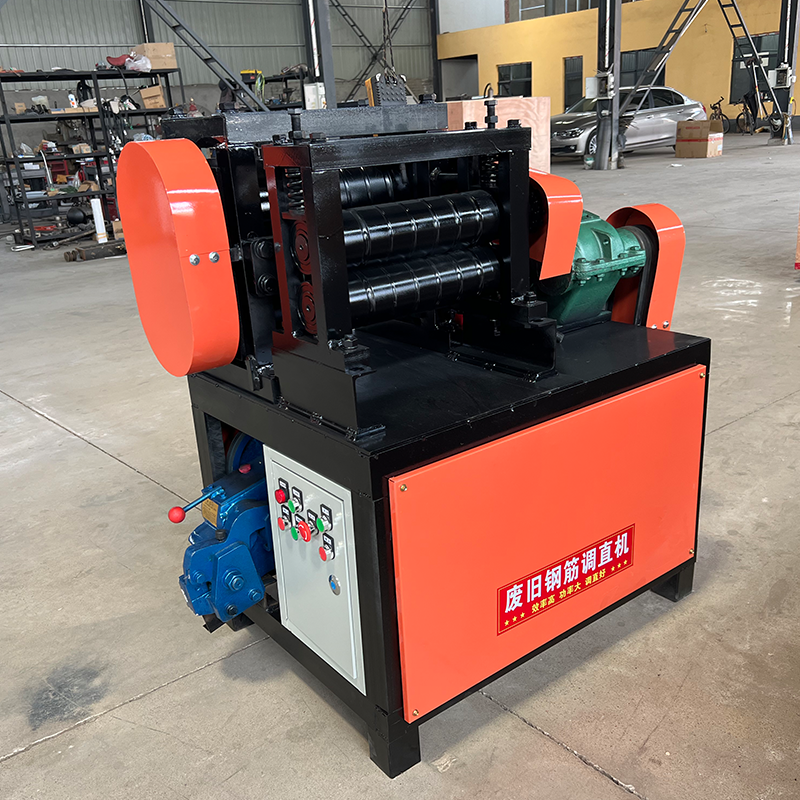
Le choix entre machines de redressage automatique et manuel des barres d’armature constitue l’une des décisions les plus critiques dans le traitement des matériaux de construction et les opérations de métaux ferreux usagés. Que vous dirigiez un chantier de construction, une installation de recyclage ou un atelier de fabrication d’acier, comprendre les différences entre ces deux approches influence directement votre productivité, vos coûts de main-d’œuvre et la qualité de votre production. A machine de redressage de barres d'acier usagées peut transformer la façon dont vous traitez les barres d’armature courbées ou endommagées afin d’en faire un matériau réutilisable, mais uniquement si vous choisissez le type adapté à l’échelle et aux exigences de votre activité.
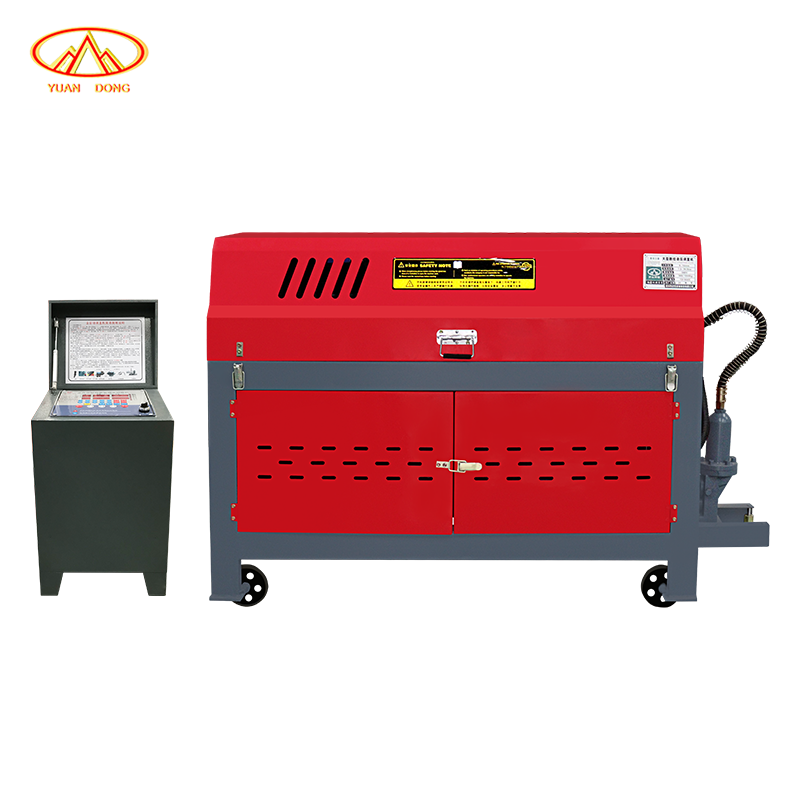
Les systèmes automatiques et manuels répondent chacun à des contextes opérationnels distincts, et le choix approprié dépend de la taille de votre installation, de vos contraintes budgétaires, de votre volume de production et de la disponibilité de votre main-d’œuvre. Les machines automatiques de redressage et de découpe des barres d’armature offrent rapidité et régularité, tandis que les approches manuelles assurent une plus grande flexibilité et un investissement initial moindre. Comprendre ces compromis vous permet d’investir dans du matériel qui résout effectivement vos goulots d’étranglement, plutôt que d’ajouter une complexité inutile à votre flux de travail.
Comprendre les machines automatiques de redressage et de découpe des barres d’armature
Fonctionnement des systèmes automatiques
Les machines automatiques de redressage et de découpe des barres d’armature utilisent des rouleaux motorisés, une pression hydraulique et des commandes programmables pour alimenter, redresser et couper les barres d’acier sans intervention manuelle entre les cycles. Une fois qu’un fagot de barres d’armature courbées ou de ferraille est chargé, la machine mesure automatiquement la longueur de la barre, la redresse à l’aide d’une série de rouleaux de précision, puis la coupe aux dimensions spécifiées. Ce fonctionnement sans intervention manuelle permet à un seul opérateur de superviser simultanément plusieurs machines, augmentant ainsi considérablement le débit par rapport aux méthodes manuelles exigeant beaucoup de main-d’œuvre.
L’automatisation garantit également une constance. Chaque barre sort avec la même tolérance de rectitude et la même longueur de coupe, éliminant les variations humaines susceptibles de provoquer des retouches ou des pertes de matériaux. Pour les opérations à haut volume traitant des milliers de barres par jour, les machines automatiques de redressage et de découpe des barres d’armature réduisent le temps de traitement par unité de plusieurs minutes à quelques secondes, générant ainsi un retour sur investissement mesurable en quelques mois.
Avantages dans les environnements à haut volume
Dans la distribution de matériaux de construction, la fabrication de ponts et le traitement à grande échelle de ferraille, les systèmes automatisés deviennent rapidement rentables. Les équipements automatiques de cintrage et de redressage de barres d’acier réduisent au minimum la main-d’œuvre nécessaire par tonne traitée, permettant aux installations de faire face à des pics de demande sans augmenter proportionnellement leurs effectifs. De plus, les machines automatiques fonctionnent de façon constante pendant des postes prolongés, préservant ainsi la qualité même lorsque la fatigue des opérateurs nuirait à la production manuelle.
La sécurité s’améliore nettement grâce à l’automatisation. Les opérateurs restent à distance sécurisée des pièces mobiles et des zones à haute pression, ce qui réduit les blessures par pincement fréquentes lors des opérations manuelles. La nature contrôlée et prévisible des cycles automatiques facilite également l’intégration de points de contrôle qualité et de mécanismes de rejet pour les matériaux non conformes.
Rôle et limites des équipements manuels de cintrage et de redressage de barres d’acier
Quand les approches manuelles sont pertinentes
Les équipements manuels de cintrage et de redressage des barres d’acier restent pertinents pour les petites opérations, les projets sur mesure et les installations dont la charge de travail est intermittente. Un petit atelier de fabrication qui traite occasionnellement des barres d’armature cintrées ne justifie pas nécessairement un investissement automatique à six chiffres. Les machines manuelles permettent aux opérateurs d’ajuster en temps réel la pression de redressage, les angles de cintrage et les longueurs de coupe, ce qui les rend idéales pour les matériaux non standard ou les travaux de prototypage, où la flexibilité prime sur la vitesse.
Pour les centres de recyclage qui reçoivent des lots de ferraille mélangée, de diamètres et d’états variés, les systèmes manuels permettent aux opérateurs d’inspecter visuellement chaque barre, d’adapter leur technique en fonction des propriétés du matériau et de stopper immédiatement l’opération en cas de contamination ou de conditions dangereuses. Cette capacité à prendre des décisions en temps réel protège les équipements contre les dommages et empêche l’envoi de matériaux dangereux vers l’aval.
Considérations relatives au coût et à l’espace
Les machines manuelles coûtent généralement 60 à 70 % moins cher que des systèmes automatiques comparables, un facteur significatif pour les startups à budget limité ou les installations qui testent de nouvelles lignes de service. Elles occupent également moins d’espace au sol et nécessitent une infrastructure électrique minimale, ce qui permet de les intégrer facilement dans des ateliers existants. La maintenance est plus simple, car le nombre réduit de composants électroniques, de capteurs et de systèmes hydrauliques implique moins de points de défaillance potentiels et des coûts de réparation inférieurs en cas de problème.
Toutefois, les équipements manuels exigent des opérateurs qualifiés et vigilants. La productivité dépend entièrement du rythme individuel de chaque travailleur, de son expérience et de ses capacités physiques. Les progrès réalisés dans les technologies de traitement et de redressage des métaux ferreux ont rendu les systèmes manuels moins attractifs pour le traitement à grande échelle, mais ils conservent toute leur valeur dans des contextes spécialisés à faible débit, où cette intensité de main-d’œuvre ne génère pas de contrainte financière.
Principales différences et facteurs pratiques de décision
Volume de production et vitesse de sortie
La différence la plus visible entre les approches automatiques et manuelles réside dans la vitesse de production. Les machines automatiques de redressage et de découpe d’armatures traitent 80 à 150 barres par heure, selon le modèle et le diamètre des barres, tandis qu’un opérateur expérimenté en traitement manuel en traite généralement 15 à 30 par heure. Pour les opérations traitant plus de 10 000 barres par mois, cet écart de vitesse se traduit directement par des économies sur les coûts de main-d’œuvre, une capacité supplémentaire sans recrutement de nouveaux employés et des délais de livraison clients raccourcis. Les technologies de traitement et de redressage de ferraille qui automatisent ces cycles deviennent rentables à des volumes étonnamment modestes.
Une installation traitant 2 000 barres par mois peut observer des économies minimales de main-d’œuvre grâce à l’équipement automatique, car un opérateur à temps partiel suffit pour assurer la production manuelle. Une installation traitant toutefois 20 000 barres par mois nécessite 2 à 3 opérateurs manuels à temps plein pour égaler la production d’une seule machine automatique, surveillée par un seul opérateur pouvant gérer plusieurs unités. Le seuil de rentabilisation (ROI) se situe généralement entre 3 000 et 5 000 barres par mois, selon les taux salariaux locaux et le coût de l’équipement.
Souplesse des matériaux et constance de la qualité
Les machines automatiques de redressage et de découpe des barres d’armature excellent avec des lots de matériaux standardisés. Lors du traitement de milliers de barres de diamètre identique découpées à des longueurs constantes, les systèmes automatiques offrent une reproductibilité supérieure et éliminent les erreurs humaines. Les équipements de redressage et de cintrage des barres d’acier qui fonctionnent selon des cycles programmés produisent des lots dans lesquels chaque pièce respecte systématiquement les tolérances spécifiées. Cette régularité devient critique pour les chantiers de construction, où toute variation des matériaux peut provoquer des problèmes ultérieurs de fabrication ou des risques pour la sécurité.
L’équipement manuel gère mieux la variabilité. Si un lot contient des diamètres de barres inattendus, des défauts internes ou des motifs de pliage inhabituels, les opérateurs adaptent leur technique en temps réel. Cette souplesse protège contre les dommages causés par le passage forcé de matériaux non conformes à travers des réglages automatiques fixes, mais elle exige une prise de décision qualifiée et ralentit le traitement. Pour des flux de matière homogènes et à haut volume, l’automatique l’emporte sur la qualité ; pour des déchets mélangés ou imprévisibles, le manuel offre une flexibilité plus sûre.
FAQ
À quel volume de production l’équipement automatique de redressage de barres d’acier usagées devient-il rentable ?
La plupart des machines automatiques de redressage et de coupe des barres d’armature atteignent un retour sur investissement lorsqu’elles traitent de 3 000 à 5 000 barres par mois. En dessous de ce seuil, les économies de main-d’œuvre justifient rarement l’investissement en capital. Au-delà de 5 000 barres par mois, les systèmes automatiques se rentabilisent généralement en 18 à 36 mois grâce à la réduction des coûts de main-d’œuvre et à l’augmentation du débit. Votre calcul précis dépend du coût de l’équipement, des taux de salaire des opérateurs dans votre région et du nombre d’heures annuelles prévues de fonctionnement de l’installation.
Les machines automatiques de redressage des barres d’armature peuvent-elles traiter différentes diamètres de barres et différents matériaux ?
Les machines modernes automatiques de redressage et de découpe des barres d’armature acceptent différentes plages de diamètres grâce à des réglages ajustables des rouleaux et à des commandes programmables, mais les changements de configuration nécessitent du temps de préparation et une intervention de l’opérateur. Les équipements de cintrage et de redressage des barres d’acier conçus pour les environnements de ligne de production supposent une matière relativement uniforme au cours de chaque cycle. Si votre technologie de traitement et de redressage des métaux usagés reçoit quotidiennement des lots très hétérogènes, la souplesse manuelle ou des approches hybrides combinant les deux systèmes s’avèrent plus efficaces que l’automatisation complète.
Quelles sont les différences en matière d’entretien entre les machines automatiques et les machines manuelles ?
Les machines automatiques de redressage et de découpe des barres d’armature nécessitent une maintenance préventive des systèmes hydrauliques, des commandes électriques, des capteurs et des moteurs d’entraînement, généralement sous la forme d’interventions trimestrielles et de révisions annuelles. La maintenance des équipements manuels porte principalement sur la lubrification des roulements, le serrage des boulons, ainsi que le remplacement occasionnel des lames ou des rouleaux. Les équipements manuels de cintrage et de redressage des barres d’acier engendrent des coûts de maintenance plus faibles, mais exigent une vigilance constante de la part des opérateurs afin de détecter les problèmes naissants avant toute défaillance catastrophique. Les systèmes automatiques permettent une budgétisation prévisible des coûts de maintenance, mais requièrent l’intervention de techniciens spécialisés pour les réparations complexes.
Table des matières
- Comprendre les machines automatiques de redressage et de découpe des barres d’armature
- Rôle et limites des équipements manuels de cintrage et de redressage de barres d’acier
- Principales différences et facteurs pratiques de décision
-
FAQ
- À quel volume de production l’équipement automatique de redressage de barres d’acier usagées devient-il rentable ?
- Les machines automatiques de redressage des barres d’armature peuvent-elles traiter différentes diamètres de barres et différents matériaux ?
- Quelles sont les différences en matière d’entretien entre les machines automatiques et les machines manuelles ?