 EN
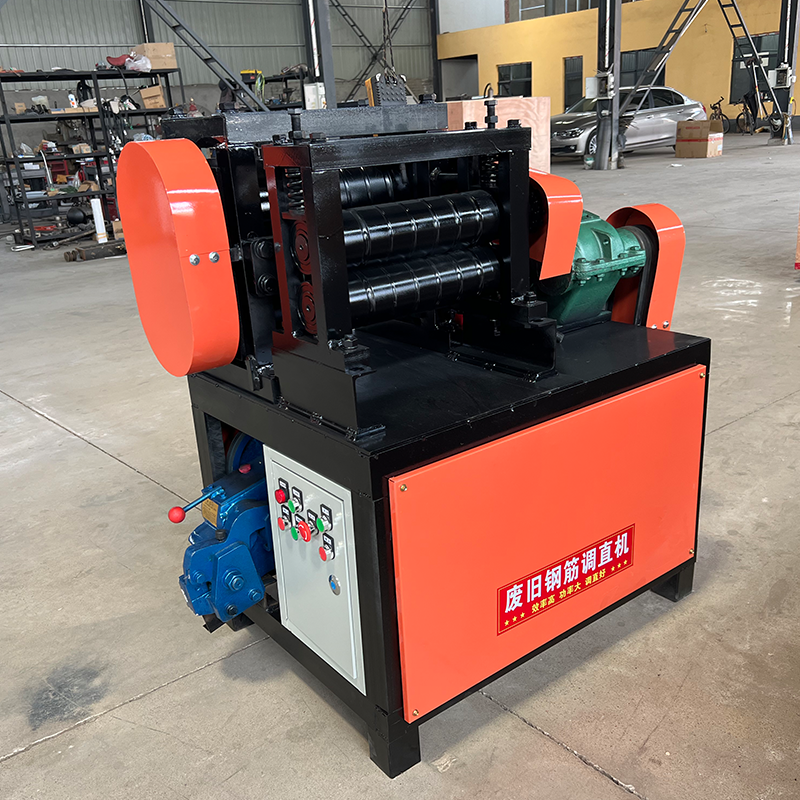
Ավտոմատ եւ ձեռքով աշխատող մետաղալարի ուղղման մեքենաների ընտրությունը շինարարական նյութերի մշակման եւ ստամբուլային մետաղների վերամշակման գործում համարվում է ամենակարեւոր որոշումներից մեկը: Արդյո՞ք դուք ղեկավարում եք շինարարական տարածք, վերամշակման կենտրոն կամ պողպատի մշակման արհեստանոց՝ այս երկու մոտեցումների տարբերությունները հասկանալը ուղղակիորեն ազդում է ձեր արտադրողականության, աշխատավարձի ծախսերի եւ արտադրանքի որակի վրա: Մեկը փոքրացված արմատուրայի ուղղման մեքենա կարող է փոխել ձեր ծակված կամ վնասված մետաղալարը օգտագործելի նյութի վերածելու ձեւը, սակայն միայն այն դեպքում, երբ ընտրված է ձեր գործունեության մասշտաբի եւ պահանջներին համապատասխան տիպը:
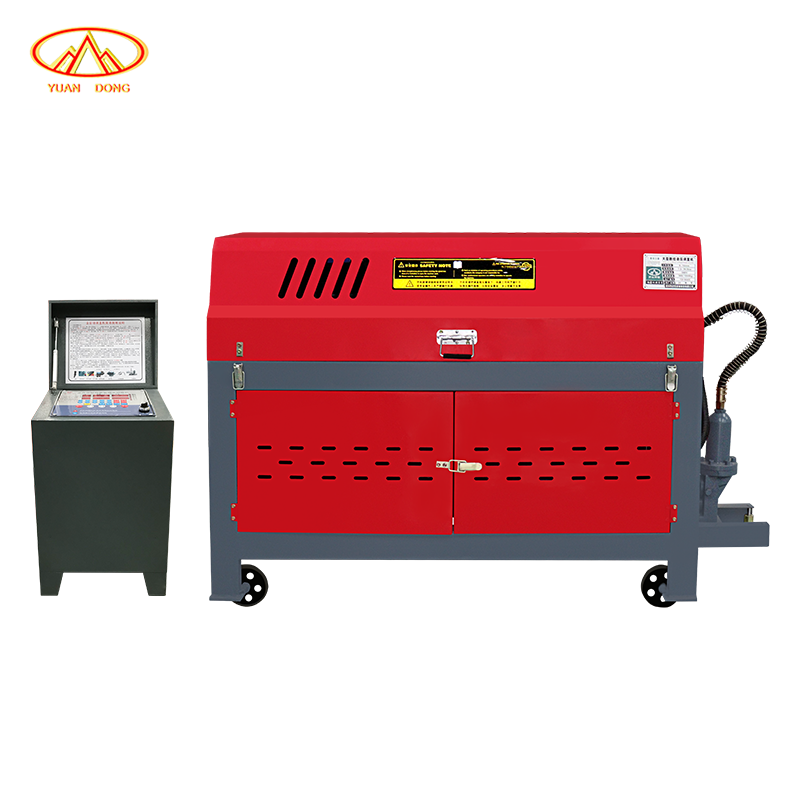
Ինքնաշխատ եւ ձեռքով համակարգերը յուրաքանչյուրը ծառայում են տարբեր շահագործման պայմանների համար, իսկ ճիշտ ընտրությունը կախված է ձեր արտադրամասի չափսից, բյուջետային սահմանափակումներից, արտադրության ծավալից եւ աշխատավորների առկայությունից: Ինքնաշխատ ռեինֆորսինգային ձողերի ուղղման եւ կտրման մեքենաները ապահովում են արագություն եւ համասեռություն, իսկ ձեռքով մեթոդները՝ ճկունություն եւ ցածր սկզբնական ներդրում: Այս փոխզիջումների հասկանալը երաշխավորում է, որ դուք ներդրում կատարեք այնպիսի սարքավորումներում, որոնք իրականում լուծում են ձեր սահմանափակումները, այլ ոչ թե ավելացնում են ավելորդ բարդություն ձեր աշխատանքային գործընթացին:
Ինքնաշխատ ռեինֆորսինգային ձողերի ուղղման եւ կտրման մեքենաների մասին հասկացություն
Ինքնաշխատ համակարգերի աշխատանքի սկզբունքը
Ինքնաշխատ մետաղալարի ուղղման և կտրման մեքենաները օգտագործում են շարժվող ռոլիկներ, հիդրավլիկ ճնշում և ծրագրավորելի վերահսկողություն՝ մետաղալարերը մատակարարելու, ուղղելու և կտրելու համար առանց օպերատորի միջամտության ցիկլերի միջև: Երբ մեքենայի մեջ լցվում է ծալված մետաղալարի կամ մետաղային մնացորդների փաթեթ, այն ինքնաբերաբար չափում է մետաղալարի երկարությունը, ուղղում այն ճշգրտությամբ աշխատող ռոլիկների միջոցով և կտրում նշված չափսերով: Այս անձեռնմեխ գործողությունը նշանակում է, որ մեկ օպերատորը կարող է միաժամանակ վերահսկել մի քանի մեքենա, ինչը զգալիորեն մեծացնում է արտադրողականությունը՝ համեմատած աշխատատար ձեռքով մեթոդների հետ:
Ավտոմատացումը նաև երաշխավորում է համատեղելիությունը: Յուրաքանչյուր մետաղալար դուրս է գալիս նույն ուղղության թույլատրելի շեղմամբ և կտրված երկարությամբ, վերացնելով մարդկային տատանումները, որոնք կարող են առաջացնել վերամշակում կամ նյութի կորուստ: Բարձր ծավալներով աշխատող ձեռնարկությունների համար, որոնք օրական մեկ հազարից ավելի մետաղալար են մշակում, ինքնաշխատ մետաղալարի ուղղման և կտրման մեքենաները մեկ միավորի մշակման ժամանակը նվազեցնում են րոպեներից մինչև վայրկյաններ, ինչը մի քանի ամսվա ընթացքում ապահովում է չափելի ներդրումների վերադարձ:
Առավելություններ բարձր ծավալների պայմաններում
Շինարարական նյութերի տարածման, կամուրջների հավաքման և խոշորամասշտաբ մետաղական մնացորդների մշակման ժամանակ ավտոմատացված համակարգերը արագ դառնում են տնտեսապես արդյունավետ։ Ստալի ձողերի ծռման և ուղղման ավտոմատացված սարքավորումները նվազեցնում են մեկ տոննա մշակված նյութի վրա հաշվարկվող աշխատավարձը, ինչը հնարավորություն է տալիս ձեռնարկություններին կատարել պահանջների աճը՝ անհրաժեշտ աշխատակիցների թվի համեմատական աճ չապահանջելով։ Ավտոմատացված սարքավորումները նաև աշխատում են հաստատուն ռեժիմով երկարատև շիֆտերի ընթացքում՝ պահպանելով որակը, նույնիսկ երբ օպերատորների հոգնածությունը կարող է վատացնել ձեռքով կատարվող աշխատանքի որակը։
Ավտոմատացումը նշանակալիորեն բարելավում է անվտանգությունը։ Օպերատորները մնում են շարժվող մասերից և բարձր ճնշման գոտիներից ապահով հեռավորության վրա, ինչը նվազեցնում է ձեռքով կատարվող գործողությունների ժամանակ հաճախ հանդիպող սեղմման վնասվածքների ռիսկը։ Ավտոմատացված ցիկլերի վերահսկվող և կանխատեսելի բնույթը նաև հեշտացնում է որակի ստուգման կետերի և ստանդարտներին չհամապատասխանող նյութերի մերժման մեխանիզմների ինտեգրումը։
Ձեռքով ստալի ձողերի ծռման և ուղղման սարքավորումների դերը և սահմանափակումները
Երբ ձեռքով մեթոդներն են հարմար
Ձեռքով աշխատող ստալե ձողերի ծռման և ուղղման սարքավորումները մնում են համապատասխան փոքր գործարանների, հատուկ նախագծերի և միջին ծավալով աշխատանքներ կատարող արտադրամասերի համար: Փոքր մետաղամշակման արտադրամասը, որը հազվադեպ է մշակում ծռված արմատուրա, կարող է չարդարացնել հարյուր հազարավոր դոլարի ավտոմատ ներդրումը: Ձեռքով աշխատող սարքավորումները թույլ են տալիս օպերատորներին անմիջապես ճշգրտել ուղղման ճնշումը, ծռման անկյունները և կտրման երկարությունները, ինչը դրանք դարձնում է հարմար ոչ ստանդարտ նյութերի կամ նախատիպերի համար, որտեղ ճկունությունը կարևորվում է ավելի շատ, քան արագությունը:
Խառը մետաղային մետաղակտորների տարբեր տրամագծերով և վիճակներով ստացման դեպքում վերամշակման կենտրոնների համար ձեռքով աշխատող համակարգերը թույլ են տալիս օպերատորներին տեսողական ստուգել յուրաքանչյուր ձող, համապատասխանաբար ճշգրտել մեթոդը՝ հիմնված նյութի հատկությունների վրա, և անմիջապես կանգնեցնել աշխատանքը, եթե հայտնաբերվի աղտոտվածություն կամ վտանգավոր պայմաններ: Այս իրական ժամանակում որոշումներ կայացնելու հնարավորությունը պաշտպանում է սարքավորումները վնասվելուց և կանխում է վտանգավոր նյութերի հետագա մշակման ուղարկումը:
Ծախսերի և տարածքի համար դրվող պահանջներ
Ձեռքով կառավարվող մեքենաները սովորաբար 60–70 % ավելի էժան են համեմատելի ավտոմատ համակարգերից, ինչը կարևոր գործոն է բյուջետային սահմանափակումներ ունեցող սկսնակ ձեռնարկությունների կամ նոր ծառայությունների գծեր փորձարկող արտադրամասերի համար: Դրանք նաև ավելի քիչ հարթակի տարածք են զբաղեցնում և պահանջում են նվազագույն էլեկտրական ենթակառուցվածք, հետևաբար՝ հեշտությամբ տեղավորվում են գոյություն ունեցող արտադրամասերում: Սպասարկումը պարզեցված է, քանի որ էլեկտրոնային բաղադրիչների, սենսորների և հիդրավլիկ համակարգերի քիչ լինելը նշանակում է ավելի քիչ հնարավոր ավարիայի կետեր և խնդիրների առաջացման դեպքում ավելի ցածր վերանորոգման ծախսեր:
Այնուամենայնիվ, ձեռքով կառավարվող սարքավորումները պահանջում են մասնագիտացված, ուշադիր օպերատորներ: Արտադրողականությունը ամբողջությամբ կախված է առանձին աշխատողի արագությունից, փորձից և ֆիզիկական հնարավորություններից: Խճաքարի մշակման և ուղղման տեխնոլոգիաների զարգացումը ձեռքով կառավարվող համակարգերը պակաս գրավիչ դարձրել է մեծ ծավալներով մշակման համար, սակայն դրանք մնում են արժեքավոր մասնագիտացված, ցածր արտադրողականությամբ դեպքերում, որտեղ այս աշխատատար բնույթը չի առաջացնում ֆինանսական ճնշում:
Հիմնական տարբերությունները և գործնական որոշման գործոնները
Արտադրության ծավալը և ելքի արագությունը
Ավտոմատացված և ձեռքով կատարվող մեթոդների միջև ամենատեսանելի տարբերությունը ելքային արագությունն է: Ավտոմատացված ձողերի ուղղման և կտրման մեքենաները մեկ ժամում մշակում են 80–150 ձող՝ կախված մոդելից և ձողի տրամագծից, մինչդեռ փորձառու ձեռքով օպերատորները սովորաբար մեկ ժամում մշակում են 15–30 ձող: Այն գործարանների համար, որոնք ամսական մշակում են 10 000-ից ավելի ձող, այս արագության տարբերությունը անմիջապես թարգմանվում է աշխատավարձի խնայողության, լրացուցիչ հզորության ստացման առանց նոր աշխատակիցներ վարձելու և ավելի արագ հաճախորդներին ապրանքներ մատակարարելու հնարավորության մեջ: Սարքավորումների տեխնոլոգիան, որոնք ավտոմատացնում են մետաղական մնացորդների մշակման և ուղղման ցիկլերը, արդյունավետ է այնպիսի համեմատաբար փոքր ծավալներում, ինչը կարող է թվալ անսպասելի:
Այն արտադրամասը, որը ամսական մշակում է 2000 ձող, կարող է ստանալ նվազագույն աշխատավարձի խնայողություն՝ օգտագործելով ավտոմատ սարքավորումներ, քանի որ մեկ մասնակի պաշտոնավար կարող է կատարել ձեռքով արտադրված արտադրանքի ծավալը: Սակայն այն արտադրամասը, որը ամսական մշակում է 20000 ձող, պահանջում է 2–3 լիաժամ ձեռքով աշխատող աշխատավարձավոր, որպեսզի հասնի նույն արտադրանքի ծավալին, ինչը մեկ ավտոմատ մեքենան ապահովում է մեկ օպերատորի միջոցով՝ մի քանի սարքավորում միաժամանակ հսկելով: Շահաբերության վերադարձի (ROI) սահմանային կետը սովորաբար տեղի է ունենում ամսական 3000–5000 ձողի սահմաններում՝ կախված տեղական աշխատավարձի դրույքաչափերից և սարքավորումների արժեքից:
Նյութերի ճկունություն և որակի համասեռություն
Ինքնաշխատ մետաղալարի ուղղման և կտրման մեքենաները հատկապես լավ են աշխատում ստանդարտացված նյութերի բազմացման դեպքում: Երբ մեկ ու նույն տրամագծով հազարավոր մետաղալարեր են մշակվում միևնույն երկարությամբ, ինքնաշխատ համակարգերը ապահովում են բարձր կրկնելիություն և վերացնում են օպերատորի սխալները: Ծրագրավորված ցիկլերով աշխատող մետաղալարի ծռման և ուղղման սարքավորումները արտադրում են մասերի բազմացումներ, որտեղ յուրաքանչյուր մաս հավաստիացված ճշգրտությամբ համապատասխանում է նշված սահմանային արժեքներին: Այս համատեղելիությունը կարևոր է շինարարական նախագծերում, որտեղ նյութի տատանումները կարող են առաջացնել հետագա մշակման խնդիրներ կամ անվտանգության վտանգ:
Ձեռքով սարքավորումները լավ են համատեղվում փոփոխականության հետ: Եթե մի բազմություն պարունակում է անսպասելի ձողերի տրամագծեր, ներքին սխալներ կամ անսովոր ծռման օրինակներ, օպերատորները իրական ժամանակում հարմարեցնում են իրենց տեխնիկան: Այս ճկունությունը պաշտպանում է անհամապատասխան նյութի ստիպված անցկացումից ֆիքսված ավտոմատ կարգավորումներով, սակայն դա պահանջում է մասնագիտական որոշումներ կայացնելու կարողություն և դանդաղեցնում է մշակումը: Համասեռ և բարձր ծավալներով նյութի հոսքերի համար ավտոմատ սարքավորումները գերազանցում են որակի առումով, իսկ խառը կամ անկանխատեսելի մետաղալարի համար՝ ձեռքով սարքավորումները ապահովում են ավելի անվտանգ ճկունություն:
Հաճախակի տրվող հարցեր
Ի՞նչ արտադրական ծավալի դեպքում է ավտոմատ մետաղալարի ուղղման սարքավորումը դառնում ծախսապարտեւ:
Շատ ինքնաշխատ մետաղալարերի ուղղման և կտրման մեքենաները վերադարձնում են ներդրումները՝ ամսական մշակելով 3.000–5.000 մետաղալար։ Այս ցուցանիշից ցածր դեպքում աշխատավարձի խնայողությունները հազվադեպ են արդարացնում կապիտալ ներդրումը։ Ամսական 5.000-ից ավելի մետաղալար մշակելիս ինքնաշխատ համակարգերը սովորաբար վերադարձնում են իրենց արժեքը 18–36 ամսվա ընթացքում՝ նվազեցված աշխատավարձի ծախսերի և մեծացված արտադրողականության շնորհիվ։ Ձեր հատուկ հաշվարկը կախված է սարքավորման արժեքից, ձեր տարածաշրջանում օպերատորների աշխատավարձի դրույքաչափերից և սպասվող տարեկան աշխատանքային ժամերից։
Կարո՞ղ են ինքնաշխատ մետաղալարերի ուղղման մեքենաները մշակել տարբեր տրամագծով և տարբեր նյութերից պատրաստված մետաղալարեր։
Ժամանակակից ինքնաշխատ ռեինֆորսի ուղղման և կտրման մեքենաները հնարավորություն են տալիս մշակել տարբեր տրամագծեր՝ ճկուն ռոլիկների կարգավորման և ծրագրավորվող վերահսկման միջոցով, սակայն մեկ տեսակից մյուսը անցնելու համար անհրաժեշտ է պատրաստվելու ժամանակ և օպերատորի միջամտություն: Արտադրական գծերի համար նախատեսված մետաղալարի ծռման և ուղղման սարքավորումները ենթադրում են յուրաքանչյուր աշխատանքային ցիկլի ընթացքում համեմատաբար միատեսակ նյութի օգտագործում: Եթե ձեր մետաղային մնացուկների մշակման և ուղղման տեխնոլոգիան ամենօրյա հիմքով ստանում է բավականին խառնված մասնիկներ, ապա ձեռքով կատարվող աշխատանքի ճկունությունը կամ երկու համակարգերի հիbrid միավորումը ավելի արդյունավետ է, քան լիարժեք ինքնաշխատացումը:
Ի՞նչ տարբերություններ կան ինքնաշխատ և ձեռքով կառավարվող մեքենաների սպասարկման պահանջներում:
Ինքնաշխատ մետաղալարի ուղղման և կտրման մեքենաները պահանջում են կանխարգելիչ սպասարկում հիդրավլիկ համակարգերի, էլեկտրական վերահսկման սարքերի, սենսորների և շարժիչների համար, սովորաբար՝ եռամսյակային սպասարկում և տարեկան վերանորոգում։ Ձեռքով կառավարվող սարքավորումների սպասարկումը կենտրոնացված է սայլակների յուղափոխության, սեղման մակարդակի ճշգրտման և երբեմն սայրերի կամ գլանների փոխարինման վրա։ Ձեռքով կառավարվող մետաղալարի ծալման և ուղղման սարքավորումները առաջացնում են ցածր սպասարկման ծախսեր, սակայն պահանջում են օպերատորի մշտական ուշադրություն՝ խափանումների վաղ հայտնաբերման համար, մինչև կատաստրոֆիկ ավարիայի առաջացումը։ Ինքնաշխատ համակարգերը հնարավորություն են տալիս կանխատեսելի սպասարկման բյուջետավորում, սակայն բարդ վերանորոգումների համար անհրաժեշտ է մասնագետների մատչելիություն։
Բովանդակության աղյուսակ
- Ինքնաշխատ ռեինֆորսինգային ձողերի ուղղման եւ կտրման մեքենաների մասին հասկացություն
- Ձեռքով ստալի ձողերի ծռման և ուղղման սարքավորումների դերը և սահմանափակումները
- Հիմնական տարբերությունները և գործնական որոշման գործոնները
-
Հաճախակի տրվող հարցեր
- Ի՞նչ արտադրական ծավալի դեպքում է ավտոմատ մետաղալարի ուղղման սարքավորումը դառնում ծախսապարտեւ:
- Կարո՞ղ են ինքնաշխատ մետաղալարերի ուղղման մեքենաները մշակել տարբեր տրամագծով և տարբեր նյութերից պատրաստված մետաղալարեր։
- Ի՞նչ տարբերություններ կան ինքնաշխատ և ձեռքով կառավարվող մեքենաների սպասարկման պահանջներում: