 EN
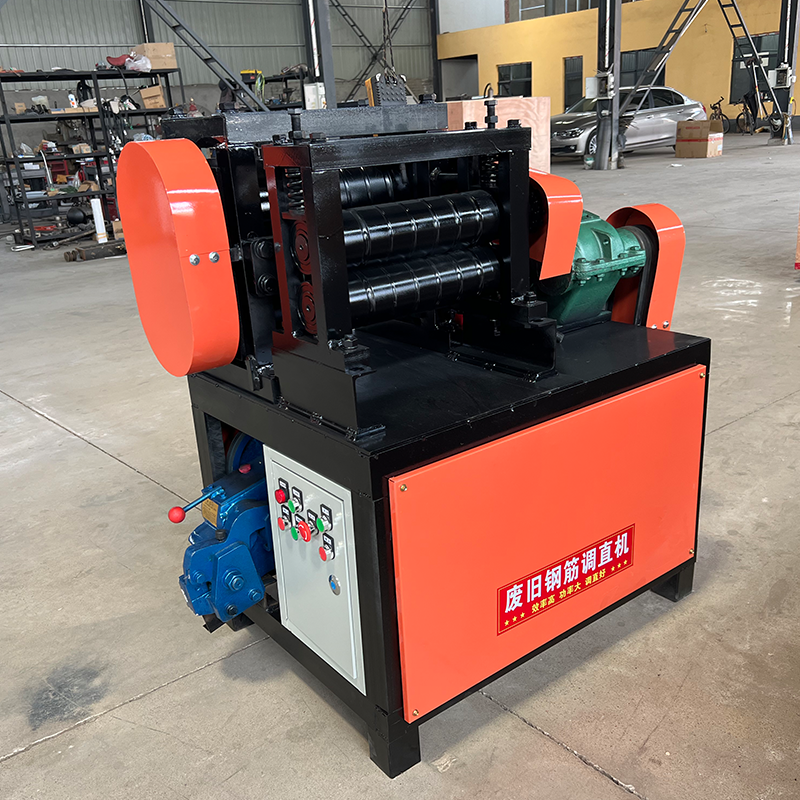
Az automatikus és a kézi vasbetonhuzal-egyenesítő gépek közötti választás az építőanyag-feldolgozás és a hulladékfém-műveletek egyik legfontosabb döntése. Akár építési helyszínt, újrahasznosító létesítményt vagy acélgyártó műhelyt üzemeltet, az e két megközelítés közötti különbségek megértése közvetlenül befolyásolja a termelékenységet, a munkaerő-költségeket és a kimeneti minőséget. Egy hulladék acélrúd egyenesítő gép átalakíthatja, hogyan dolgozza fel a meghajlott vagy sérült vasbetonhuzalt használható anyaggá, de csak akkor, ha a művelet méretének és igényeinek megfelelő típust választja.
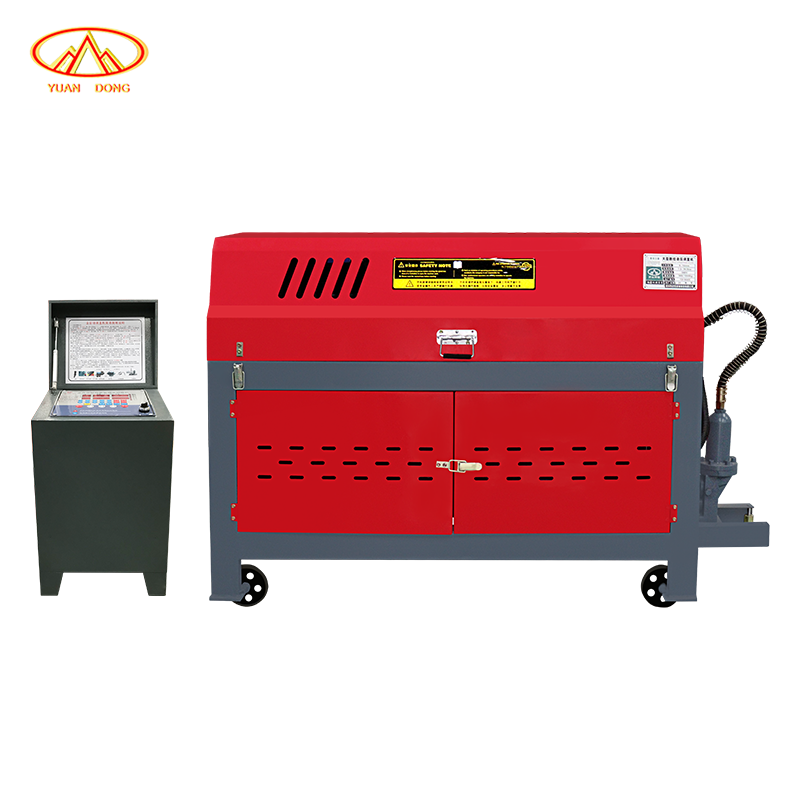
Az automatikus és a kézi rendszerek mindegyike különböző működési környezetekhez alkalmazható, és a megfelelő választás a létesítmény méretétől, a költségvetési korlátozásoktól, a termelési mennyiségtől és a munkaerő rendelkezésre állásától függ. Az automatikus betonacél-egyenesítő és vágógépek sebességet és konzisztenciát nyújtanak, míg a kézi megoldások rugalmasságot és alacsonyabb tőkeberuházást biztosítanak. Ennek a kompromisszumokat jelentő helyzetnek a megértése segít olyan berendezésekbe fektetni, amelyek valóban megszüntetik a torlódási pontokat, nem pedig felesleges bonyolultságot adnak a munkafolyamathoz.
Az automatikus betonacél-egyenesítő és vágógépek megismerése
Az automatikus rendszerek működési elve
Az automatikus acélbetétek egyenesítő és vágó gépek motoros hengereket, hidraulikus nyomást és programozható vezérléseket használnak az acélrudak táplálására, egyenesítésére és vágására művelet közbeni operátori beavatkozás nélkül. Miután egy csomó görbült acélbetétet vagy hulladékacélt töltött be, a gép automatikusan megméri a rúd hosszát, egy sor precíziós hengeren keresztül egyenesíti, majd a megadott méretekre vágja. Ez a kezet nem igénylő működés azt jelenti, hogy egyetlen operátor egyszerre több gépet is kezelhet, ami drámaian növeli a termelékenységet a munkaerő-igényes kézi módszerekhez képest.
Az automatizálás emellett konzisztenciát is biztosít. Minden rúd ugyanolyan egyenesítési tűréssel és vágási hosszal kerül kiszállításra, így kiküszöböli az emberi változékonyságot, amely újrafeldolgozást vagy anyagpazarlást eredményezhet. Nagy mennyiségű termelés esetén, amikor naponta ezrekre van szükség, az automatikus acélbetétek egyenesítő és vágó gépek az egységenkénti feldolgozási időt percről másodpercre csökkentik, és így mérhető megtérülést biztosítanak néhány hónapon belül.
Előnyök nagy mennyiségű termelési környezetben
Építőanyag-elosztás, hídépítés és nagy léptékű hulladékvasfeldolgozás esetén az automatikus rendszerek gyorsan költséghatékonyakká válnak. Az acélrudak hajtására és egyenesítésére szolgáló, automatikusan működő berendezések csökkentik a feldolgozott tonnánként szükséges munkaerő-mennyiséget, így a létesítmények képesek a kereslet növekedésére reagálni anélkül, hogy arányosan növelniük kellene a foglalkoztatottak számát. Az automatikus gépek továbbá hosszabb műszakok alatt is egyenletesen működnek, fenntartva a minőséget akkor is, amikor az operátorok fáradtsága csökkentené a kézi munka eredményességét.
Az automatizáció jelentősen javítja a biztonságot. Az operátorok biztonságos távolságot tartanak a mozgó alkatrészektől és a nagynyomású zónáktól, csökkentve ezzel a kézi műveletek során gyakori összenyomódásos sérülések kockázatát. Az automatikus ciklusok ellenőrzött és előrejelezhető jellege továbbá egyszerűbbé teszi a minőségellenőrzési pontok és a megfelelőtlen anyagok kiválasztására szolgáló mechanizmusok integrálását.
Kézi acélrúd-hajtó és -egyenesítő berendezések szerepe és korlátai
Mikor érdemes kézi megközelítést alkalmazni
A kézi acélrúd-hajlító és egyenesítő berendezések továbbra is aktuálisak kis méretű műveletek, egyedi projektek és időszakosan terhelt létesítmények számára. Egy kis gyártóüzem, amely csak időnként dolgoz fel hajlított betonacélt, nem feltétlenül igazolja a hatjegyű összegű automatikus berendezés beszerzését. A kézi gépek lehetővé teszik a munkások számára, hogy az egyenesítési nyomást, a hajlási szögeket és a vágási hosszakat közvetlenül a folyamat során állítsák be, így kiválóan alkalmasak nem szabványos anyagok vagy prototípusok gyártására, ahol a rugalmasság fontosabb, mint a sebesség.
Az olyan újrahasznosító központok számára, amelyek különböző átmérőjű és állapotú, kevert fémszelektet kapnak, a kézi rendszerek lehetővé teszik a munkások számára, hogy minden rúdot szemrevételezzenek, a technikát az anyagtulajdonságok alapján állítsák be, és azonnal megállítsák a munkát, ha szennyeződést vagy veszélyes körülményeket észlelnek. Ez a valós idejű döntéshozatali képesség védi a berendezéseket a károsodástól, és megakadályozza, hogy veszélyes anyag kerüljön a feldolgozási lánc következő szakaszába.
Költség- és helyigény-szempontok
A kézi gépek általában 60–70%-kal olcsóbbak, mint az összehasonlítható automatikus rendszerek, ami jelentős tényező a költségvetési korlátozásokkal küzdő startupok vagy az új szolgáltatási vonalakat tesztelő létesítmények számára. Továbbá kevesebb padlóterületet foglalnak el, és minimális elektromos infrastruktúrát igényelnek, így könnyen beilleszthetők a meglévő műhelyekbe. A karbantartás egyszerűbb, mivel kevesebb elektronikus alkatrész, érzékelő és hidraulikus rendszer miatt kevesebb lehetséges hibapont és alacsonyabb javítási költségek merülnek fel problémák esetén.
Ugyanakkor a kézi berendezések tapasztalt, figyelmes munkavállalókat igényelnek. A termelékenység teljes mértékben az egyes munkavállalók tempójától, tapasztalatától és fizikai képességétől függ. A hulladékfém-feldolgozás és a kiegyenesítési technológia fejlődése miatt a kézi rendszerek kevésbé vonzók nagyobb mennyiségű feldolgozásra, de továbbra is értékesek specializált, alacsonyabb kihasználtságú környezetekben, ahol ez a munkaerő-igény nem okoz pénzügyi terhet.
Fő különbségek és gyakorlati döntési tényezők
Termelési mennyiség és kimeneti sebesség
Az automatikus és a kézi módszerek közötti legláthatóbb különbség a kimeneti sebesség. Az automatikus betonacél-egyenesítő és vágógépek óránként 80–150 rúdot dolgoznak fel, a modelltől és a rúd átmérőjétől függően, míg egy tapasztalt kézi munkás általában óránként 15–30 rudat kezel. Olyan műveleteknél, amelyek havi 10 000-nél több rudat dolgoznak fel, ez a sebességkülönbség közvetlenül munkaerő-költség-megtakarításhoz, további kapacitás növeléshez új alkalmazottak fogadása nélkül, valamint gyorsabb ügyfélkiszállítási időkhöz vezet. A fémhulladék-feldolgozó és egyenesítő technológia, amely automatizálja ezeket a ciklusokat, meglepően alacsony mennyiségek mellett is költséghatékony.
Egy havi 2000 rúd feldolgozására képes létesítmény esetében az automatikus berendezésekkel elérhető munkaerő-megtakarítás minimális lehet, mivel egy részmunkaidős munkavállaló kezelheti a kézi termelést. Ezzel szemben egy havi 20 000 rúd feldolgozására képes létesítményhez 2–3 teljes munkaidős kézi munkavállaló szükséges ahhoz, hogy elérje azt a teljesítményt, amelyet egy automatikus gép egyetlen munkavállaló felügyelete mellett, több egység egyidejű kezelésével nyújt. A megtérülési ráta (ROI) általában havi 3000–5000 rúd körül éri el a fordulópontot, a helyi bérköltségektől és a berendezések árától függően.
Anyagválaszték és minőségi egyenletesség
Az automatikus acélbetétek egyenesítő és vágó gépek kiválóan teljesítenek szabványosított anyagkötegek feldolgozásánál. Amikor ezrek azonos átmérőjű rúd kerül feldolgozásra azonos vágási hosszakra, az automatikus rendszerek kiváló ismételhetőséget nyújtanak, és kizárják az operátorok hibáit. A programozott ciklusok szerint működő acélbetétek hajlító és egyenesítő berendezések olyan kötegeket állítanak elő, amelyek minden darabja megbízhatóan megfelel a megadott tűréshatároknak. Ez a konzisztencia kritikus fontosságú építkezési projekteknél, ahol az anyagváltozékonyság gyártási problémákat vagy biztonsági aggályokat okozhat a későbbi fázisokban.
A kézi felszerelés jobban kezeli az ingadozást. Ha egy tétel váratlan rudátmérőket, belső hibákat vagy szokatlan hajlítási mintákat tartalmaz, az operátorok valós időben alkalmazzák a technikájukat. Ez a rugalmasság védi a károkat, amelyek akkor keletkezhetnek, ha illeszkedéstelen anyagot kényszerítenek rögzített automatikus beállításokon keresztül, de szakértelmet igénylő döntéshozatalt és lassabb feldolgozást követel meg. A konzisztens, nagy mennyiségű anyagáram esetén az automatikus rendszer előnyösebb a minőség szempontjából; a kevert vagy előre nem látható hulladék esetén a kézi működés biztonságosabb rugalmasságot kínál.
GYIK
Milyen termelési mennyiségnél válik gazdaságossá az automatikus hulladékacél-rúd-egyenesítő berendezés?
A legtöbb automatikus acélbetét-egyenesítő és vágógép havi 3000–5000 rúd feldolgozása esetén éri el a megtérülési pontot. Ennél alacsonyabb mennyiség esetén a munkaerő-megtakarítás ritkán indokolja a tőkeberuházást. Havi 5000 rúdnál több feldolgozása esetén az automatikus rendszerek általában 18–36 hónap alatt térülnek meg a csökkentett munkaerő-költségek és növekedett átbocsátási kapacitás révén. A pontos számítás a berendezés árától, a régióban érvényes gépkezelői bérkulcsoktól és az éves várható üzemidőtől függ.
Képesek az automatikus acélbetét-egyenesítő gépek különböző átmérőjű és anyagú rudak kezelésére?
A modern automatizált acélbetétek egyenesítő és vágó gépek átmérőtartományokat képesek kezelni az állítható hengerbeállítások és a programozható vezérlések segítségével, de a gépátállításokhoz beállítási időre és műszaki személyzet beavatkozására van szükség. Azok a vasbeton-vasalás hajlító és egyenesítő berendezések, amelyeket gyártósori környezetben terveztek, feltételezik, hogy az anyag viszonylag egységes minőségű minden egyes folyamatban. Ha a hulladékvas-feldolgozó és egyenesítő technológiája naponta erősen vegyes tömegű anyagot kap, akkor a manuális rugalmasság vagy a két rendszer kombinációján alapuló hibrid megoldások jobban működnek, mint a teljes automatizálás.
Milyen karbantartási igények különböznek az automatikus és a manuális gépek között?
Az automatikus acélbetétek egyenesítő és vágó gépek hidraulikus rendszereinek, elektromos vezérléseinek, érzékelőinek és meghajtó motorjainak megelőző karbantartása szükséges, amely általában negyedéves szervizelést és éves teljes felújítást foglal magában. A kézi berendezések karbantartása a csapágyak kenésére, a csavarok meghúzására és időnként a pengék vagy hengerek cseréjére összpontosít. A kézi üzemeltetésű acélrúd-hajlító és egyenesítő berendezések alacsonyabb karbantartási költségekkel járnak, de az üzemeltetőknek folyamatosan figyelniük kell a problémák korai jeleire, hogy katasztrofális meghibásodás előtt észleljék azokat. Az automatikus rendszerek előrejelezhető karbantartási költségvetést tesznek lehetővé, de bonyolult javításokhoz szakértő műszaki személyzet hozzáférését igénylik.