 EN
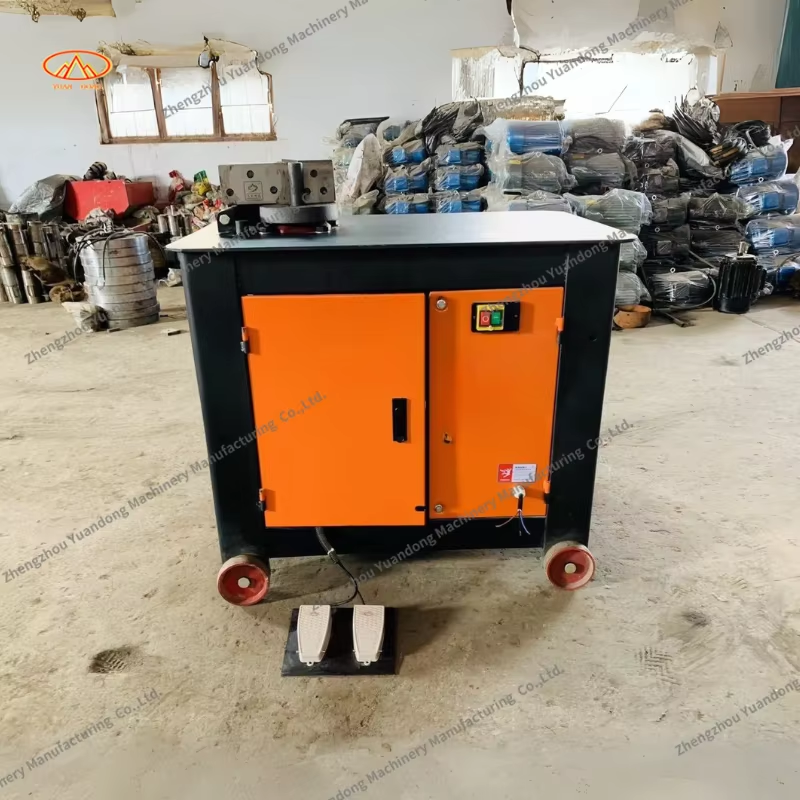
Прецизност у обради челичних шипки директно утиче на квалитет изградње, ефикасност трошкова и рокове пројекта. У машина за савијање стаклених стенова представља једну од најкритичнијих инвестиција у опрему у фабрикама, али многи оператери се труде да одржавају конзистентну тачност савијања током производње. Било да производите армиране оброке за бетонске структуре или обраду специјалних сагнутих компоненти, контрола прецизности сагнута захтева систематску пажњу на подешавање машине, руковање материјалом и оперативне параметре. Овај водич истражује основне методе које искусни произвођачи користе како би се осигурало да свака машина за савијање стаклених шипча даје понављајуће, високо прецизне резултате у уштрим толеранцијама.
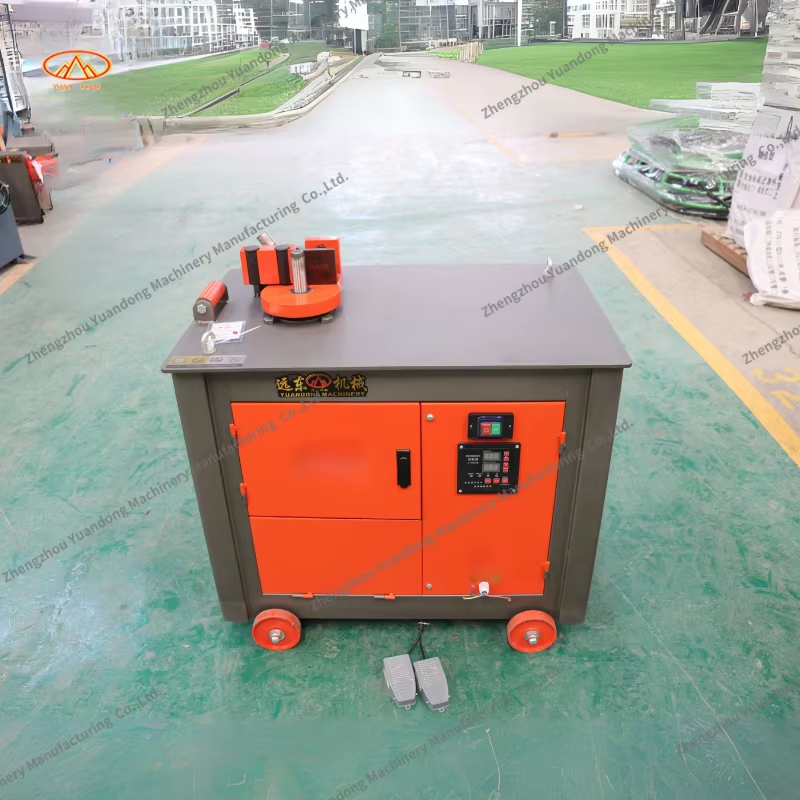
Контрола прецизности у савијању челичних шипки није једнократна калибрација, већ континуирана посвећеност мерењу, прилагођавању и верификацији процеса. Савремене операције које одржавају врхунску тачност савијања обично улажу у тестирање пре производње, праћење у реалном времену и документоване процедуре. Машина за савијање стаклених шипча зависи од прецизног мерења угла, константног примене притиска и правог усклађивања штампе и мандрела како би се произвели делови који испуњавају инжењерске спецификације. Разумевање кључних метода управљања помаже вам да елиминишете варијабилност, смањите стопу лома и изградите поверење у ваше операције савијања.
Калибрација и подешавање машине
Почетна излагања и позиционирање штампа
Пре него што се почне производња, машина за савијање стаклених шипчаних кругова мора бити правилно калибрирана како би се елиминисало механичко ласкирање и грешке у изравнивању. Проверите да ли су све матрице, матрице и ваљци под притиском савршено перпендикуларни на оску савијања. Чак и мање неправилно усклађивање - чак и 0,5 милиметра - може се сложити преко више вијака, стварајући обруче које не испуњавају толеранције дијаметра или се налазе неравномерно у бетонским облицима. Искусни оператори користе прецизне мерење и алате за ласерско усклађивање како би проверили положај штампе у односу на руку за савијање. Овај основни корак осигурава да стална машина за савијање круга ствара доследну геометрију савијања од првог до последњег комада.
Поређивање притиска и брзине
Машина за савијање стаклене шипке користи хидраулички или механички притисак да деформише челичну шипку у жељени облик. Неисправна подешавања притиска могу довести до некомплетних савијања, грешке у повратку или клизања материјала. Контролни систем ваше машине мора бити програмирани са исправном кривом снаге за ваш специфични дијаметар и квалитет материјала. Нижи притисак узрокује недовољну деформацију и лош затварање угла; прекомерни притисак ствара превишен савијање које оставља трајне трагове или ствара неравномерну геометрију савијања. Одређено подешавање брзине савијања такође утиче на тачност. Брже брзине могу изазвати инерцијске ефекте који угрожавају квалитет савијања, док екстремно ниске брзине могу омогућити опуштање материјала. Оператор машине за савијање стаклених шипча треба да се осврне на упутство за машину и податке добављача материјала како би утврдио исходно притисак и брзине за сваку комбинацију величине и квалитета шипча.
Материјал и геометријске спецификације
Дијаметар и контрола дужине пруга
Неконзистентан унос материјала директно поткопава прецизност ваше сталне машине за савијање круга. Пре пуцања шипки у машину, проверите да ли сваки део спада у одређени пречник допуштањаобично плус или минус 1 до 2 милиметра за конструктивни челик. Изван толеранције шипке ће се погрешно у џепу штампања, стварајући савијени коцки са већим дијаметром кругова или асиметричну геометрију. Слично томе, варијација дужине шипке утиче на почетну позицију у машини и може одбацити секвенце савијања ако се машина ослања на фиксну удаљеност приступа. Многе операције високе прецизности спроводе се пре-гибање сортирања и мерења корака помоћу калипера или аутоматских мерача. Ова контрола горе спречава стални бар кружњак да прима изненадне варијације материјала које смањују прецизност излаза.
У стању мандрела и мастера
Машине за савијање стаклених шипца и шипца имају кумулативно зношење са сваким циклусом савијања. Износене мандреле стварају прекомерне оброке; оштећене ивице извора стварају буре и неправилне површине. Неопходно је да се ове контактне површине сваке недеље или две недеље прегледају како би се одржала конзистентна тачност савијања. Тражите видљиве траге зноја, пукотине или натрупање материјала на врху мандрале и улазних ивица. Већина произвођача одржава резервни сет штампа и мандрела тако да се износени алати могу заменити без заустављања производње. Када год промените дијаметар пруга или тип материјала на вашој машини за савијање стаклених пруга, такође проверите да ли је тренутно алатно опрема погодна за ту спецификацију или је потребна промена алата да би се постигла потребна тачност.
Мерење и проверу квалитета
Проверка угла и пречника у току процеса
Најефикаснија метода контроле прецизности укључује узимање узорка и мерење савијаних комада током производње, а не само на крају. Сваких 10 до 20 делова од ваше сталне лаге за савијање круга, измерите угао савијања помоћу протрактора или дигиталног угломера и проверите дијаметар круга помоћу калипера или прстеномера. Запишите ова мерења на контролну табелу како бисте рано открили трендове. Ако се угао почне да прелази границе за спецификације, истражите да ли је притисак машине прешао, да ли су се обриси износили или да ли су се материјална својства променила. Овај проактивни приступ вам омогућава да направите мале прилагођавања пре него што произведете целу серију неконформних делова. Машина за савијање стаклених шипча често укључује уграђене сензоре за мерење у модерним моделимакористи их за стварање континуиране траге података која подржава ревизије квалитета и побољшање процеса.
Крайна инспекција и критеријуми прихватања
Успоставити јасне, документоване критеријуме прихватања за сагнуте кругове који долазе са ваше сталне бара круга сагнута машина. Типични критеријуми укључују толеранцију дијаметра круга (често ±3 до 5 милиметара), угао савијања (обично у оквиру ±2 степени), квалитет завршног облика површине и слободу од пукотина или трајних обележја деформације. Створити једноставну визуелну и димензионалну процедуру инспекције коју производње особље може извршити за мање од једне минуте по комад. Користите фиксне мерење где је то могућепрстенски мерење за провјерење пречника брже је и доследније од слободног мерења калипера. Врховно прецизне операције могу користити 3Д ласерско скенирање или координирају мерење машине за верификацију серије, али за већину комерцијалних примена довољни су основни ручни мерилачи и протрактори. Циљ је да се осигура да сваки део који напушта стални бар кружњак за савијање машина испуњава спецификације пре него што стигне на радно место.
Еколошки и оперативни фактори
Температура и стабилност материјала
Димензије челичних шипца и својства материјала се мењају са температуром. Машина за савијање стаклених шипчаних кругова која ради у хладном складишту произведеће различите карактеристике за пролаз од исте машине у топлој фабрици. Задржите долазни барски материјал у стабилном окружењу и дозволите му да достигне собу температуру пре савијања ако стиже из екстремних услова. Материјал који је превише хладан постаје крхкав и склона пукотине; материјал који је превише топло може се неконзистентно савијати због промене тврдоће. Многи произвођачи одржавају малу климатизовану зону за стајање у близини машине за савијање за критичне послове који захтевају највећу прецизност. Контролишући окружење материјала, смањите један од главних извора варијација савијања које стални стаклени руп не може да компензује аутоматски.
Обука оператера и познавање машине
Вештина и пажња оператера директно утичу на тачност изласка ваше сталне машине за савијање круга. Особље треба да добије формалну обуку о правилном оптерећењу штампе, подешавању притиска и техникама мерења специфичним за ваш модел машине. Ротација између оператера може помоћи да се идентификује да ли проблеми са тачношћу произилазе из саме машине или од несагласности оператера. Неке објекте додељују једног примарног оператера свакој машини за савијање стаклених шипчаних кругова како би изградили дубоку познатост и развили интуицију за сензирање када се перформансе машине одвијају. Овај специјалистички начин размишљања, у комбинацији са писаним стандардним оперативним процедурама, ствара основу за понављајућу прецизност. Редовно заказниве обуке и сесије посматрања међу вршњацима одржавају све операторе у складу са најбољим праксама.
Често постављене питања
Колико често треба да се стална стакла за лапчање клипа рекалибрују?
Фреквенција рекалибрације зависи од производње и врсте материјала који се савија. Операције са великим запремином који се месечно савијају хиљадама кругова треба да се обаве формалне проверке калибрације сваке четири до шест недеља или када се прелази на значајно другачији дијаметар или квалитет материјала. Магазини са мањом количином могу да се калибрирају квартално. Критични послови који захтевају изузетну прецизносткао што су апликације пред-напреженог бетоназаможују потпуну калибрацију пре него што први производни комад напусти стални лагуд за савијање круга. Увек га калибрирајте након великог одржавања, замене алата или било ког сумње на механички проблем.
Који је најчешћи узрок нетачности са савијањем?
Одржавање штампе и мандрале је водећи узрок губитка тачности савијања у производњи. Док се стална машина за савијање круга за штиљање штиљана хиљадама пута, контактне површине постепено деформишу и развијају трагове знојања који мењају начин деформације штиља. Износене мандриле стварају прекомерне оброке; износене ивице робе производе буре и неравномерну геометрију савијања. Неконзистенција уноса материјала рангира се на друго местопримајући шипке које спадају изван номиналних толеранција дијаметра, приморава стални стални роп за савијање да обрађује геометрију која се не уклапа у џеп. Треће је грешка оператера или неуспех у верификацији подешавања машине након подешавања. Увеђење распореда превентивног одржавања и проверке материјала испред производње елиминише већину проблема са тачношћу.
Да ли стална машина за савијање круга може постићи 1% толеранције дијаметара?
Већина индустријских стаљених стаљених стаљака за савијање круга дизајнирана је и калибрирана да држи толеранцију дијаметра између два и три одсто номиналних, на пример, плус или минус 2 милиметара на 100 милиметарском кругу. Да би се постигло 1% толеранције, потребно је прецизно обрађивање, веома чврста контрола уноса материјала, континуирано праћење и често прилагођавање машине. Специјалне апликације у ваздухопловству или инжењерству високих перформанси могу користити мерење ласера и серво-контролисано савијање како би се постигле чврстије толеранције, али за стандардно укрепљење конструкције, две до три одсто толеранције је практичан индустријски стандард Тешка толеранција долази са знатно већим трошковима и временом производње.