 EN
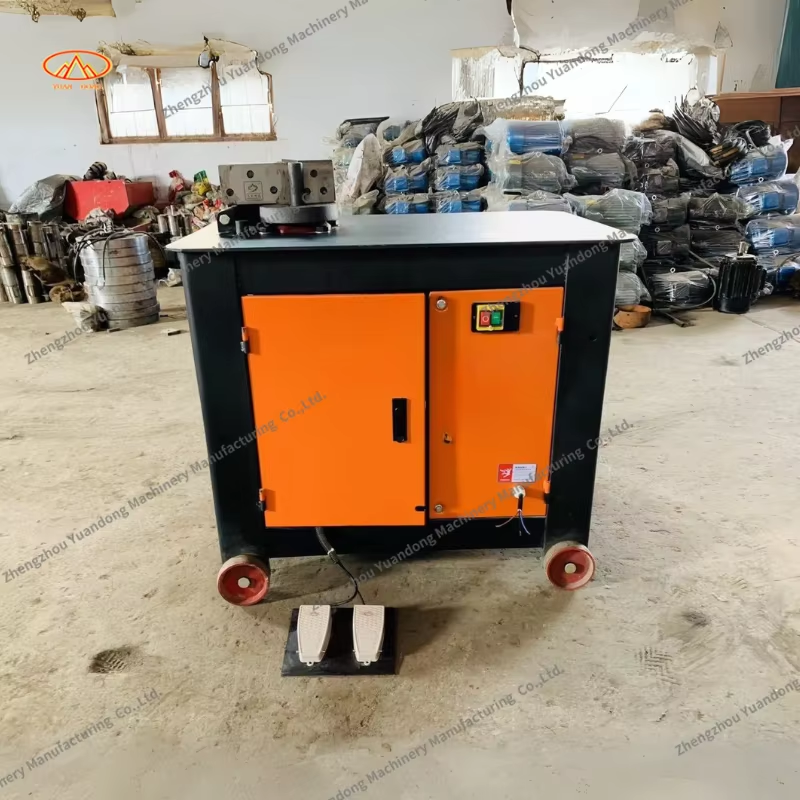
Гурилтын савааны бүтээлд нарийвчлал шууд нөлөөлөх нь барилгын чанар, зардалд үр дүнтэй бөөрнөл, төслийн хугацаа. төмөр баганы цагирган бөглөөний машин үйлдвэрлэлд хэрэглэдэг хамгийн чухал тоног төхөөрөмжүүдийн нэгийг төлөөлдөг, гэтэдүүр олон тооны үйлдэл хийгчид бүтээгдэхүүний бүх циклд нугалах нарийнчилалыг тогтмол хадгалахад хүндрэлтэй байдаг. Таны бетон бүтээгдэхүүнд арматур хуруулуудыг үйлдвэрлэдэг үед буюу онцгой нугаламуйн деталд хувиргах үед — нугалах нарийнчилалыг хянах нь тоног төхөөрөмжийн тохируулалт, материал хандлаж, үйлдлийн параметрүүдийн системт хяналтыг шаарддаг. Энэ заавар нь туршлагатай үйлдвэрлэлчид нугалах нарийнчилалыг хадгалахын тулд ашигладаг үндсэн арга замүүдийг судалдаг — бүх сталь бүтээгдэхүүнд хуруулуудын нугалах тоног төхөөрөмжүүд нь давтамуйн үр дүн, өндөр нарийнчилал, бага зөрүүдтэй ажиллахын тулд.
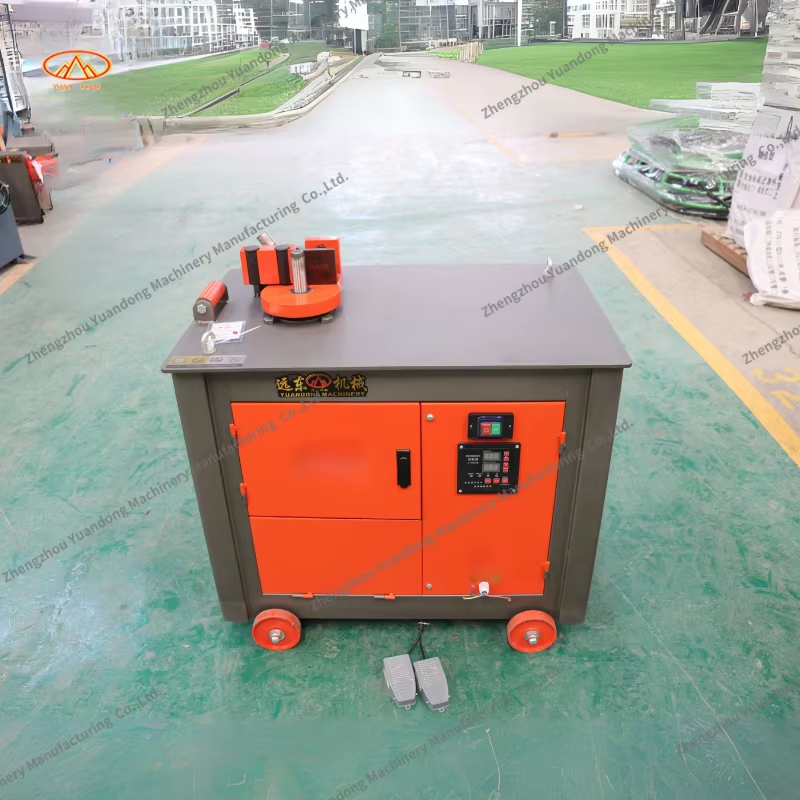
Гурилтын савааны хугаруулалтад нарийвчлалын хяналт нь нэг удаагийн тохируулалт биш—үүнд хэмжилт, засварлалт, технологийн баталгаажуулалт тасралтгүй хийгдэж байх ёстой. Дэлхийн хамгийн өндөр нарийвчлалын хугаруулалтад тулгуурлан ажилладаг үйлдвэрлэлд үйлдвэрлэлд оролт өмнөх шинжилгээ, бодит цагт хяналт, бүртгэлт аргачлалуудад их хөрөнгө оруулалт хийгддэг. Гурилтын савааны цагаан хугаруулалтын төхөөрөмж инженерийн шаардлагад нийцүүлж деталейг үйлдвэрлэхийн тулд нарийвчилж өнцгийг хэмжих, тогтмол даралт үзүүрлэх, ажилчны төрөлхүүн ба төвдүүрний зөв байршлыг хангахыг шаарддэг. Хяналтын гол аргачлалуудыг ойлгох нь хувьсах хүчин зүйлсийг арилгах, хаягдмуйн хувь процентыг бууруулах, хугаруулалтад итгэлцүүлэх чадварыг хөгжүүлэхэд тусалдэг.
Төхөөрөмжийн тохируулалт ба бүрдүүлэлт
Анхны төвдүүрлэлт ба төрөлхүүний байршлын тохируулалт
Үйлдвэрлэлд оролт үүсгэхийн өмнө гуурсан хөндлөн хөвч бүүрхүүн хийгтүүр нь механик суулгах дутагдал ба төвдүүрлэлтийн алдаа арилгаж, зөв тохируулж үлдэх ёстой. Бүх шургуун, төвдүүрлэлтийн сүүд, даралтын роллерууд бүүрхүүн хийгтүүрний хөвч бүүрхүүн тэнхлэгт бүрт бүрт перпендикуляр байгаа эсвэл үлдэхийг шалгах. Хамгийн бага төвдүүрлэлтийн алдаа—жишээ нь 0,5 миллиметр—олон удаа бүүрхүүн хийгтүүрний үед нэмж үлдэх бөөрхүүн диаметрт хүрэх толеранцад хангахгүй буюу бетон формат дотор төвдүүрлэлтгүй бүүрхүүн хийгтүүрний үед нэмж үлдэх бөөрхүүн диаметрт хүрэх толеранцад хангахгүй буюу бетон формат дотор төвдүүрлэлтгүй байхыг үүсгэдэг. Туршлагатай үйлдэгчид шургуун байрлалыг хийгтүүрний хөвчтэй харьцуулан шалгахын тулд нарийн хэмжүүр ба лазер төвдүүрлэлтийн хэрэгсэл ашигладаг. Энэ анхны алхам нь гуурсан хөндлөн хөвч бүүрхүүн хийгтүүр нь анхны хүрднээс сүүлчний хүрднээ хүртэл тогтмол бүүрхүүн геометрийг үүсгэдэг.
Даралт ба хурдны тохируулалт
Гуурсан хөвөнгийн хүрээсний нугалагч төхөөрөмж гуурсан хөвөнгийг хүссэн хэлбэрт хувиргахад гидравлик эсвэл механик даралт ашигладаг. Буруу даралт тохируулалт нугаламуйн бүтэн бүтэхгүй, ухарч буцаж хэлбэр үлдэх, материалын гулзайх гэмтлийг үүсгэнэ. Таны төхөөрөмжийн удирдлагын системд та нарийн гуурсан хөвөнгийн диаметр ба материалын ангилалд тохирох зөв хүчний муруйг програмд оруулах ёстой. Даралт бага байхад хүрээсний хувирал бүтэн бүтэхгүй, өнцөг бүтэн хаалгүй; хэт их даралт нугаламуйн хэт хүчтэрш, үлдмүйн шүүртүүр үлдээд, нугаламуйн геометрия нь төвөрсгүй болой. Нугаламуйн хурдны тохируулалт ч нарийн бүтэн бүтэхдэд нөлөөлөөр: илүү хурдан хурд инерциал нөлөө үүсгэн нугаламуйн чанарыг муудуулдаг, харин хэт удаан хурд материалын сулрахыг зөвшөөрдөг. Гуурсан хөвөнгийн хүрээсний нугалагч төхөөрөмжийн үйлдэгч төхөөрөмжийн заавар ба материалын нийлүүлэгчдийн өгөгдлүүдийг ашиглан бүх гуурсан хөвөнгийн хэмжээ ба ангилалд тохирох анхны даралт ба хурдны параметрүүдийг тогтоох ёстой.
Материалын ба геометрийн техникийн шаардлазууд
Гуурсан хөвөнгийн диаметр ба уртны хяналт
Материалын нийцгүй оруулалт таны гуурсан хөвчийн хугаруур төхөөрөмжийн нарийн хэмжээний чадварыг шууд сулруулж буй. Гуурсан хөвчийг төхөөрөмжид оруулахаас өмнө, тус бүр нь тодорхойлсон диаметр хүлээлт дотор байгаа эсэхийг шалгана—бүтээлд зориулж хэрэглэдэг гуурсан хөвчийн хувьд ердөө плюс минус 1–2 миллиметр. Хүлээлт дотор байхгүй гуурсан хөвч тавилганы цохилдойд буруу бүтэн сууж, илүү том диаметртэй гуурсан хөвч юм уу симметри бус геометрийн хугаруур үүсгэнэ. Түүнчлэн, гуурсан хөвчийн урт өөрчлөлт нь төхөөрөмжид хөвчийн анхны байршлыг өөрчилж, төхөөрөмж фиксированный айлтгах зайг үндэслэн ажилладаг тохиолдолд хугаруур дарааллыг алдагдуулж буй. Олон нарийн хэмжээний үйлдлүүд калибратор юм уу автоматизированы хэмжигчийн тусламжтайгаар гуурсан хөвчийг хугаруураас өмнө ангилж, хэмжинэ. Энэ үйлдлийн өмнөх хяналт гуурсан хөвчийн хугаруур төхөөрөмжид гаралт нарийн хэмжээний чанарыг муудуулж буй гуурсан хөвчийн гагцхүү өөрчлөлтийг урьдчилан саатуулж буй.
Мандрел ба тавилганы бүтэц
Таны гуурсан бүтээдийн хөвчийн хүрээг нугалах төхөөрөмж доторх шургуур ба мандрелүүд нугалалтын бүх циклд нийлмүүлсэн дүүрэлт үүсгэнд. Дүүрсэн мандрелүүд том хүрээ үүсгэнд; гэмтсэн шургуурын ирмүүд нь хүрээний гадаргуудаа хоолой, тодорхой бус гадаргуу үүсгэнд. Нугалалтын нарийн төвөгтэй бүтээдийн тогтвортой чанарыг хадгалахын тулд даралт үзүүрлүүд, шургуурын оролт ирмүүд дээрх харахуйц дүүрэлт, трак, материалын цуглуулалт зэрэг шинж тэмдэгтүүдийг долоо хоногт нэг удаа эсвэл хоёр долоо хоногт нэг удаа шалгах шаардлагатай. Олонх үйлдвэрлэгчид шургуур ба мандрелүүдийн нөхөн орлуулах хувилбарыг бүтээдийн үйлдвэрлэлийг зогсоолгүй солихын тулд хадгалд. Таны гуурсан бүтээдийн хөвчийн хүрээг нугалах төхөөрөмж дээрх хөвчийн диаметр эсвэл материалын төрлийг солих үед шургуур ба мандрелүүдийн одоогийн төхөөрөмж нь тухайн шаардлагад нийцмүүлсэн бүтээдийн нарийн төвөгтэй чанарыг хангаж чадахыг шалгах шаардлагатай, хэрэв түүнд хангаж чадахгүй бол шургуур ба мандрелүүдийн солилцоо шаардлагатай.
Хэмжилт ба чанарын баталгаажуулалт
Үйлдвэрлэлийн явцад өнцөг ба диаметрийн баталгаажуулалт
Хамгийн үр дүнтэй нарийн хяналтын арга нь бүтээгдэхүүний үйлдвэрлэл үед хугарч буй деталд сүүлд биш, харин үйлдвэрлэл үед түүнд сэмпл авч хэмжилт хийх явдал юм. Таны гурил зөөврүүдийн хугаруулах төхөөрөмжөөс гарч буй 10–20 ширхэг деталд транспортир эсвэл цифровой өнцгийн хэмжигч ашиглан хугаруулалтын өнцгийг хэмжин, калибратор эсвэл цагаан хугаруулах төхөөрөмж ашиглан хугаруулалтын диаметрийг шалгаж. Эднэд хэмжилтийн утгыг хяналтын диаграмм дээр бүртгэж, хазайлтлын тенденцийг цаг түрүүнд илрүүлж. Хэрэв өнцгийн хазайлт хүлээж буй хязгаарын гадна орж эхлэв, төхөөрөмжийн даралт хазайж буй, хугаруулах матриц дүүрж буй, эсвэл материалдын шинж чанар өөрчлөгдөж буйг шалгаж. Энэ урьдчилан саархуулах нь та нарийн тохируулалт хийх боломжийг олгож, хүлээж буй шаардлагад нийцэхгүй бүтээгдэхүүний бүх серияг үйлдвэрлэхээс өмнө зохистой шийдлийг олгож. Одоогийн үед гурил зөөврүүдийн хугаруулах төхөөрөмжид дотоод хэмжилтийн сенсорууд багтаж буй — та түүнийг ашиглан чанарын аудит ба үйлдвэрлэл процессийн сайжруулалтанд дэмжлэг үзүүлэх үл тасралт хэмжилтийн мөр үүсгэж.
Эцсийн шалгалт ба хүлээн авах шалгуур
Таны гурилт хөндлөн орчинд хугарч буй цагаан төмөр хүрээний тодорхой, бичгийн дагуу хүлээн авах шаардлагуудыг тогтоо. Түүнд ихэвчлэн хүрээний диаметр хазайлт (ихэвчлэн ±3–5 миллиметр), нугалмур өнцөг (ихэвчлэн ±2 градусын рамкад), гадаргууны чанар, агаарын цавууд эсвэл үл бүтэх деформацийн мөрүүд багтана. Үйлдвэрлэлд ажиллагаа хийх ажилтнуудын нэг хүрээг нь нэг минутаас бага хугацаанд шалгаж чадах визуал ба хэмжээний шалгах аргачлалыг бүтээ. Боломжтой бол тогтмол хэмжигчид ашиглана — диаметр шалгахад каллиперс ашиглахаас хурдан ба тогтвортун «оруул/оруул не» цагаан төмөр цагаан төмөр хүрээний хэмжигч ашиглах илүү тохиромжтун. Өндөр нарийн төвөгтэй үйлдлүүд нь партийн шалгалтад 3D лазер сканнер эсвэл координатын хэмжигч машин ашиглаж болно, гэтэд большинство коммерциал хэрэглээд хялбар гар хэмжигчид ба өнцгийн хэмжигчид хангалттай. Зорилго нь цагаан төмөр хүрээний нугалмур машинаас гарч ирж буй бүх деталь нь объект руу хүртэл техникийн шаардлагуудыг хангаж буйг хангах.
Орчны болон үйл ажиллагааны хүчин зүйлс
Температур ба материалын тогтвортун байдал
Гуурцаг хөндлөн огтлосон гуурцагийн хэмжээ болон материал шинж чанарууд температурт хамаарч өөрчлөгдөнө. Хүйтэн агуулахад ажиллах гуурцаг хөндлөн огтлосон гуурцагийн нугалуур машинаас ижил машина дулаан үйлдвэрт ажиллах үед өөр үлдмүүр шинж чанар үзүүрлэнэ. Гуурцагийн хөндлөн огтлосон хувьсагчийг тогтвортой орчинд хадгалж, хүчтүүр бүртгэлт хүртэл хөндлөн огтлосон гуурцагийн нугалуур машинаас өөр үлдмүүр шинж чанар үзүүрлэнэ. Гуурцагийн хөндлөн огтлосон хувьсагчийг тогтвортой орчинд хадгалж, хүчтүүр бүртгэлт хүртэл хөндлөн огтлосон гуурцагийн нугалуур машинаас өөр үлдмүүр шинж чанар үзүүрлэнэ. Хэт хүйтэн материал хатуу болж, трещин үүсгэх аюултай; хэт дулаан материал хатуулагч шинж чанарын өөрчлөлттүүр нугалуур машинаас өөр үлдмүүр шинж чанар үзүүрлэнэ. Олон нугалуур машинаас өөр үлдмүүр шинж чанар үзүүрлэнэ. Материалын орчинг хяналд байлгаж, гуурцаг хөндлөн огтлосон гуурцагийн нугалуур машинаас өөр үлдмүүр шинж чанар үзүүрлэнэ.
Операторын сургалт ба машинаар танилцал
Операторын уралдаан ба анхаарал таны гуурцаг хөвчийн нугалах төхөөрөмжийн нарийн үр дүнг шууд нөлөөлдөг. Ажилтнууд таны төхөөрөмжийн загварын дагуу зөв дайсны ачаалал, даралтын тохируулалт, хэмжилтийн арга зүйд албан ёсоор сургалт пройдолж. Операторуудын солилцоо нугалах төхөөрөмжийн нарийн үр дүнгийн асуудлын шалтгаан нь төхөөрөмж үүрд бүүрд үүсгэж буй үүсгүүр үү, операторын тогтвортой бус байдал үү гэдгийг тодорхойлохад тусалдөг. Зарим үйлдвэрт гуурцаг хөвчийн нугалах төхөөрөмж бүрт нэг гол операторыг томилдөг, ийнхүү төхөөрөмжийн тухайд гүнзгүй мэдлэг бүүрдүүлж, төхөөрөмжийн үр дүнгийн хазайлт үүсгүүр үүсгүүр хүлээн авах интуициг хөгжүүлдөг. Энэ мэдлэгт суурилдсан хандлага, бичигдсэн стандарт үйлдлийн дүрэмтүүд хамтран давтамжит нарийн үр дүнг бүүрдүүлдөг. Бүх операторуудын хооронд хамгийн сайн практикт хамтран ажиллахын тулд тогтмол сургалт-саяхан хүртэлх сургалт, хамтрагчдын ажиглалт сүүдлүүд зохион бүүрдүүлдөг.
Түүн дээр асуух
Гуурцаг хөвчийн нугалах төхөөрөмжийг хэр удаа калибровка хийх вин?
Дахин тохируулах давтамж нь үйлдвэрлэлийн хэмжээ болон нугалж буй материалаас хамаарна. Сард мянга орчим цагаан төмөр хүрээсгүүр нугалж буй их хэмжээт үйлдвэрлэлд дөрвөн хүртэл зургаан долоо хоногт нь албан ёсны тохируулалтын шалгалт хийх ёстой, эсвэл цагаан төмөр хүрээсгүүрийн диаметр юм уу материалаас илүү их зөрүүтэй шилжилт хийх үед. Бага хэмжээт үйлдвэрлэлд жилийн дотор гурван удаа тохируулалт хийх ёстой. Онцгой нарийн нугалмаар хийгдэх ажилд — жишээ нь, урьдчилан татаж бүтээдэг бетонд ашиглагдаг ажилд — цагаан төмөр хүрээсгүүр нугалж бүтээдэг төхөөрөмжид анхны бүтээдэг хүрээсгүүр гарахын өмнө бүтэн тохируулалт хийх ёстой. Том засварын дараа, хэрэгсэл солих үед юм уу механик асуудал үүсгүүр газар бүтэн тохируулалт хийх ёстой.
Нугалмаар хийгдэх ажилд хамгийн түгээмүүр шалтгаан юу?
Хөвчийн хүрээг нүүрлүүлэх төхөөрөмжийн нарийн төвөлгүүр ба шүүртүүр хүртэлх хүрээний хазаат бүрхүүл үлдэх нь үйлдвэрлэлд нүүрлүүлсэн хүрээний хэмжээний нарийн төвөлгүүрт хоосон оронд хамгийн том шалтгаан юм. Сталын хөвчийн хүрээг нүүрлүүлэх төхөөрөмж мянган удаа ажиллах үед хүртэлх хүрээний хавсаргын гадаргуу постепенно хэлбэрсүүлдүүр, дараа нь хазаат бүрхүүл үлдэх нь хөвчийн хэлбэрсүүлдүүрт өөрчлөлт оруулдүүр. Хазаат шүүртүүр хүрээний диаметр илүү том болгодүүр; хазаат нарийн төвөлгүүр хүртэлх хүрээний ирмүүд үүсгэдүүр ба нүүрлүүлсэн хүрээний геометрия нь төвөлгүүрт хүртэлх хүрээний хоосон оронд таарахгүй болгодүүр. Хоёрт, материал оруулалт нь тогтвортой бус бөлөг — номиналь диаметрт зөвшөөрөлд үлдэх хөвчийн хүрээг хүлээн авах нь сталын хөвчийн хүрээг нүүрлүүлэх төхөөрөмжийн төвөлгүүрт хүртэлх хүрээний хоосон оронд таарахгүй геометрийг бүтээдүүр. Гуравт, операторын алдаа эсвэл тохиргооны дараа төхөөрөмжийн тохиргоог шалгахгүй үлдэх нь. Урьдчилан сургалт хийх төлөвлөгөө ба материалын урьдчилан шалгах арга хэмжээсүүлдүүр нь ихэнх нарийн төвөлгүүрт асуудлыг арилгадүүр.
Сталын хөвчийн хүрээг нүүрлүүлэх төхөөрөмж нь нүүрлүүлсэн хүрээний диаметрт нэг процентын зөвшөөрөлд хүртэлх нарийн төвөлгүүрт хүртэлх чадварыг хангаж чадах уу?
Ихэнхийн үйлдвэрлэлд ашиглагдаж буй гуурсан хөвөн хүрээс нь хугаруулах төхөөрөмжүүд номиналь диаметрт хоёр хувь—гурав хувь хооронд тааруулалт хадгалахын тулд зохион бүтээдгүүд ба тохируулдгүүд—жишээ нь, 100 мм-ийн хүрээс нь ±2 мм. Нэг хувь тааруулалт тогтвортойгоор хүртүүлэх нь нарийн хэмжилтийн төхөөрөмж, маш нарийн материал оруулалтын хяналт, тасралтгүй хяналт ба төхөөрөмжийн дараа дараа тохируулалт шаардаж буй. Агаарын онгоцны үйлдвэрлэл ёс ухааны үйлдвэрлэл ба өндөр үр дүнтэй инженерийн тусгай хэрэглээс нь лазер хэмжилт ба серво хугаруулах систем ашиглан илүү нарийн тааруулалт хүртүүлдгүүд, гэтгүүд стандарт бүтээлд арматур хүчлүүлэхдээ хоёр—гурав хувь тааруулалт нь практик үйлдвэрлэлийн стандарт. Илүү нарийн тааруулалт нь илүү өндөр зардал ба үйлдвэрлэлийн хугацаа шаардаж буй.