 EN
Cięcie prętów stalowych stanowi jedną z najważniejszych operacji w budownictwie, produkcji elementów konstrukcyjnych oraz pracach zbrojeniowych. Dokładność cięcia ma bezpośredni wpływ na harmonogram realizacji projektu, zużycie materiału, bezpieczeństwo pracowników oraz integralność konstrukcyjną. Uzyskanie spójnej dokładności cięcia wymaga zrozumienia zasad działania maszyna do cięcia prętów armatury urządzenia, właściwego doboru technologii ostrzy oraz dopasowania możliwości sprzętu do konkretnych wymagań aplikacyjnych. Ten kompleksowy przewodnik omawia kluczowe czynniki wpływające na dokładność cięcia i pomaga w podejmowaniu świadomych decyzji dotyczących ostrzy oraz wyposażenia w Twoich operacjach budowlanych.
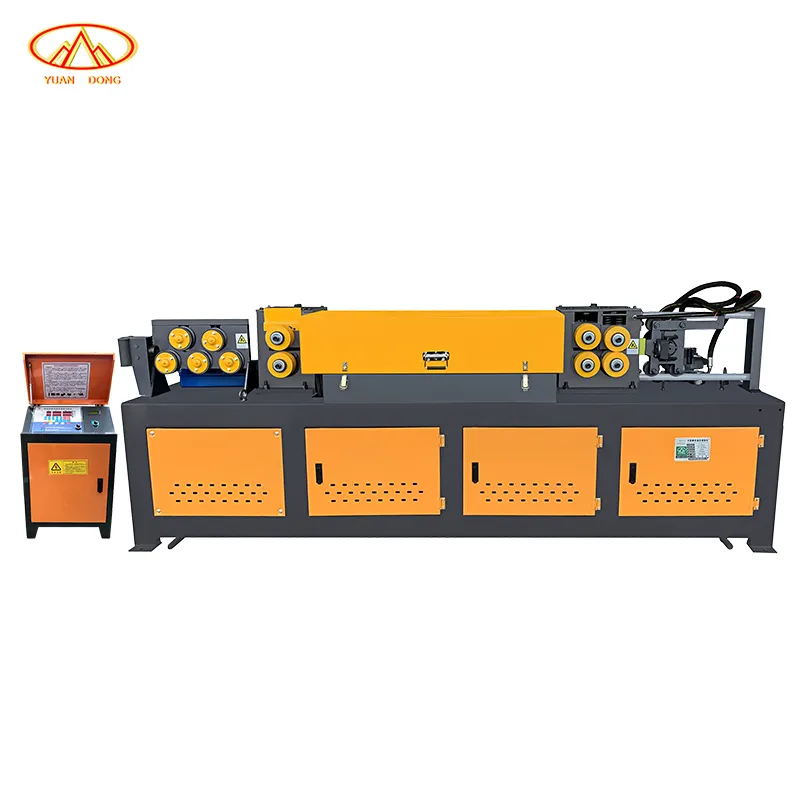
Znaczenie wyboru ostrza dla wydajności maszyny do cięcia prętów zbrojeniowych nie można przecenić. Różne materiały ostrzy, konfiguracje zębów oraz kąty cięcia dają zupełnie odmienne rezultaty w zależności od średnicy i klasy prętów stalowych. Współczesne budownictwo wymaga zarówno szybkości, jak i precyzji, przez co nauka doboru ostrzy jest równie ważna co sama maszyna. Zrozumienie tych zależności pozwala menedżerom projektowym i operatorom zoptymalizować produktywność, minimalizując jednocześnie straty materiału i opóźnienia operacyjne.
Zrozumienie technologii ostrzy maszyn do cięcia prętów zbrojeniowych
Skład materiału ostrza i jego właściwości eksploatacyjne
Wysokiej jakości maszyna do cięcia prętów zbrojeniowych opiera się na ostrzach wykonanych ze specjalnych materiałów zaprojektowanych tak, aby wytrzymać skrajne obciążenia. Ostrza ze stali szybkotnącej charakteryzują się doskonałą trwałością i dłuższym zachowaniem ostrości w porównaniu z tradycyjnymi rozwiązaniami, co czyni je idealnym wyborem w przypadku operacji cięcia o dużej objętości. Ostrza zakończone karbidem zapewniają wyższą twardość i odporność na ciepło, umożliwiając szybsze prędkości cięcia przy minimalnym zużyciu ostrza. Wybór między tymi materiałami zależy od objętości produkcji, zakresu średnic prętów oraz ograniczeń budżetowych. Każdy typ ostrza różni się wydajnością pod wpływem naprężeń termicznych i mechanicznych, co bezpośrednio wpływa na dokładność cięcia oraz częstotliwość wymiany ostrzy.
Projekt zęba i jakość cięcia
Konfiguracja zębów ostrza maszyny do cięcia prętów zbrojeniowych decyduje w sposób podstawowy o dokładności cięcia oraz jakości powierzchni. Konstrukcje z drobnymi zębami zapewniają gładkie cięcia z minimalnymi wybrzuszeniami, co jest kluczowe dla prętów zbrojeniowych przeznaczonych do spawania. Grubsze wzory zębów pozwalają na szybsze cięcie, ale mogą powodować chropowate krawędzie wymagające dodatkowego wykańczania. Kąt natarcia, kąt luzu oraz rozstaw zębów muszą być zgodne ze specyfikacją maszyny do cięcia prętów zbrojeniowych oraz właściwościami materiału. Wybór niewłaściwego profilu zębów dla danej klasy stali powoduje zwiększone drgania, obniżoną dokładność oraz przyspieszone zużycie narzędzia.
Osiąganie optymalnej dokładności cięcia przy użyciu sprzętu
Procedury kalibracji i konserwacji maszyny
Nawet najlepszy ostrze nie zapewni precyzji bez prawidłowo skalibrowanej maszyny do cięcia prętów zbrojeniowych. Regularne harmonogramy konserwacji zapobiegają drganiom ostrza, niewłaściwej jego pozycji oraz przesunięciom mechanicznym, które pogarszają dokładność cięcia. Naprężenie ostrza, wibracje wrzeciona oraz ustawienie prowadnicy tnącej należy sprawdzać co tydzień, aby zapewnić spójne rezultaty. Maszyna do cięcia prętów zbrojeniowych wymaga corocznych kompleksowych przeglądów, w tym oceny stanu łożysk, sprawdzenia naprężeń paska napędowego oraz kontroli bezpieczeństwa elektrycznego. Konserwacja predykcyjna – monitorowanie wibracji, hałasu i temperatury podczas cięcia – pozwala wykryć wzorce zużycia jeszcze przed pogorszeniem się dokładności.
Technika obsługi i ustawienia maszyny
Dokładność maszyny do cięcia prętów zbrojeniowych zależy w równym stopniu od wiedzy operatora i możliwości samej maszyny. Prawidłowe ułożenie materiału zapewnia, że pręt styka się z ostrzem pod kątem prostym, co zapobiega cięciom ukośnym oraz błędom wymiarowym. Dostosowanie prędkości podawania chroni ostrze przed uszkodzeniem i jednocześnie utrzymuje precyzję cięcia; szybsze prędkości powodują nagrzewanie się ostrza, co prowadzi do jego tępienia i utraty dokładności cięcia. Większość nowoczesnych maszyn do cięcia prętów zbrojeniowych wyposażona jest w regulowane sterowanie prędkością obrotową oraz ograniczniki głębokości cięcia, umożliwiające uzyskiwanie spójnych cięć przy różnych średnicach prętów. Szkolenie operatorów z zakresu konkretnej modelu maszyny do cięcia prętów zbrojeniowych znacznie zmniejsza wahania wyników i wydłuża żywotność ostrzy.
Wybór odpowiedniego ostrza do danego zastosowania
Uwzględnienie średnicy i klasy stali pręta
Maszyna do cięcia prętów zbrojeniowych musi radzić sobie z różnymi średnicami prętów – od małych prętów zbrojeniowych po ciężkie stalowe elementy konstrukcyjne. Dobór odpowiedniej tarczy tnącej dla każdego zakresu średnic zapewnia optymalną dokładność i szybkość cięcia. Pręty o mniejszej średnicy (8–16 mm) wymagają tarcz o drobnych zębach w przypadku precyzyjnych maszyn do cięcia prętów zbrojeniowych, podczas gdy pręty o większej średnicy (25–40 mm) wymagają wytrzymałych tarcz o grubszych zębach na sprzęcie przeznaczonym do intensywnego użytkowania. Stale o wysokiej wytrzymałości (500 MPa i powyżej) wymagają specjalnych składów materiału tarcz tnących oraz niższych prędkości posuwu niż standardowe pręty zbrojeniowe. Dostosowanie specyfikacji tarczy tnącej maszyny do rzeczywistych właściwości materiału zapobiega przegrzewaniu się, przedwczesnemu tępieniu się tarczy oraz utracie dokładności wymiarowej.
Objętość produkcji i analiza opłacalności
Środowiska o wysokiej wydajności uzasadniają inwestycje w droższe ostrza do maszyn tnących pręty zbrojeniowe, ponieważ dłuższy czas ich użytkowania rekompensuje wyższe początkowe koszty. W przypadku operacji o niskiej objętości mogą być preferowane ostrza standardowej klasy, mimo krótszego okresu eksploatacji. Kluczowym wskaźnikiem kosztów jest koszt jednego cięcia – całkowity koszt ostrza podzielony przez liczbę wykonanych cięć przed jego wymianą – który określa rzeczywiste koszty operacyjne. Inwestycja w maszynę tnącą pręty zbrojeniowe oraz wybór ostrzy powinny być dostosowane do prognozowanej rocznej liczby cięć. Zakłady przycinające ponad 50 000 prętów rocznie osiągają znaczny zwrot z inwestycji (ROI) dzięki przejściu na ostrza zakończone węglikiem spiekanym oraz systemy półautomatyczne w porównaniu do sprzętu ręcznego.
Czynniki środowiskowe i operacyjne
Temperatura otoczenia, wilgotność powietrza oraz warunki przechowywania materiałów wpływają na wydajność i dokładność ostrzy maszyn do cięcia prętów zbrojeniowych. Wilgoć przyspiesza korozję ostrzy i obniża precyzję cięcia w środowiskach nadmorskich lub wilgotnych. Wewnętrzne, klimatyzowane warsztaty cięcia zapewniają znacznie wyższą dokładność niż prace prowadzone na zewnątrz. Zanieczyszczenie pyłem drastycznie skraca żywotność ostrzy, dlatego należy regularnie czyścić prowadnice cięcia oraz powierzchnie ostrzy maszyny do cięcia prętów zbrojeniowych. Sposób przechowywania prętów stalowych – zapobiegający powstawaniu rdzy i zanieczyszczeniom powierzchniowym – wspiera lepsze rezultaty cięcia oraz dłuższą żywotność ostrzy urządzeń.
Często zadawane pytania
Jak często należy wymieniać ostrze w mojej maszynie do cięcia prętów zbrojeniowych?
Częstotliwość wymiany ostrzy zależy od objętości cięcia, gatunków prętów stalowych oraz zastosowanych praktyk konserwacyjnych w przypadku maszyny do cięcia prętów zbrojeniowych. Większość zakładów wymienia ostrza w momencie wyraźnego spadku prędkości cięcia lub widocznego pogorszenia jakości cięcia. W przypadku intensywnych zastosowań ostrza mogą być wymieniane co tydzień, podczas gdy w zakładach o niskiej wydajności wymiana może odbywać się raz na miesiąc. Należy monitorować wskaźnik kosztu na jedno cięcie i dokonywać wymiany ostrzy w chwili, gdy wartość ta przekroczy ustaloną przez Państwa próg budżetowy. Producent maszyny do cięcia prętów zbrojeniowych podaje szacunkowe oszacowania trwałości ostrzy, jednak rzeczywista wydajność zależy od właściwości materiału oraz warunków eksploatacji.
Jaką dokładność cięcia można oczekiwać od nowoczesnej maszyny do cięcia prętów zbrojeniowych?
Maszyny do cięcia prętów zbrojeniowych klasy premium z prawidłowo utrzymanymi ostrzami zapewniają dokładność wymiarową w zakresie ±2 mm dla standardowych prętów zbrojeniowych. Systemy półautomatyczne zapewniają mniejsze dopuszczalne odchylenia niż sprzęt ręczny, osiągając często dokładność ±1 mm. Modele o wysokiej precyzji przeznaczone do zastosowań specjalistycznych, takich jak zespół gotowych do montażu elementów zbrojeniowych, mogą osiągać dopuszczalne odchylenia na poziomie ±0,5 mm. Dokładność Twojej maszyny do cięcia prętów zbrojeniowych zależy od ostrości ostrzy, kalibracji maszyny oraz spójności obsługi materiału. Zmiany temperatury podczas cięcia mogą powodować niewielkie odchylenia wymiarowe, wymagające korekty kompensacyjnej w ustawieniach sterowania maszyną do cięcia prętów zbrojeniowych.
Czy mogę stosować różne typy ostrzy na tej samej maszynie do cięcia prętów zbrojeniowych?
Tak, większość przemysłowych maszyn do cięcia prętów zbrojeniowych obsługuje różne typy i rozmiary ostrzy dzięki prostym wymianom, pod warunkiem, że są one zgodne ze specyfikacją wrzeciona danej maszyny. Różne ostrza zoptymalizowują wydajność dla konkretnych średnic prętów oraz gatunków materiału w Twojej maszynie do cięcia prętów zbrojeniowych. Zawsze sprawdzaj, czy specyfikacja ostrza jest zgodna z parametrami Twojego sprzętu przed jego zamontowaniem, aby uniknąć zagrożeń bezpieczeństwa oraz problemów z dokładnością. W instrukcji obsługi Twojej maszyny do cięcia prętów zbrojeniowych podano listę modeli ostrzy z nią kompatybilnych; stosowanie niezatwierdzonych ostrzy może skutkować utratą gwarancji oraz zagrożeniem bezpieczeństwa operatora. Wiarygodni dostawcy udostępniają tabele zgodności ostrzy dla każdego modelu maszyny do cięcia prętów zbrojeniowych, ułatwiając wybór.