 EN
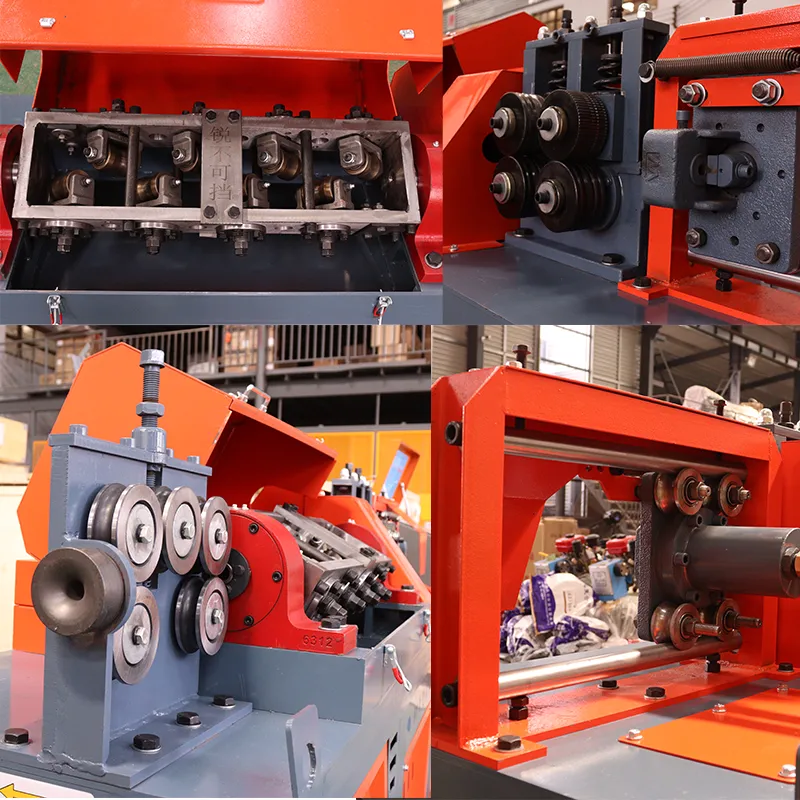
Az acélrúd vágása a legkritikusabb műveletek egyike az építőiparban, a szerkezeti gyártásban és a megerősítési munkákban. A vágások pontossága közvetlenül hatással van a projekt időkeretére, az anyagpazarlásra, a munkavállalók biztonságára és a szerkezeti integritásra. Az egyenletes vágási pontosság elérése a következők megértésén alapul: hogyan működik egy fejlőszerelvény vágógép vágógép, milyen pengetechnológiát válasszon, és hogyan igazítsa a berendezés képességeit konkrét alkalmazási igényeihez. Ez a részletes útmutató a vágási pontosságot meghatározó alapvető tényezőket vizsgálja, és segít tájékozott döntést hozni a pengék és a berendezések kiválasztásában építőipari műveleteihez.
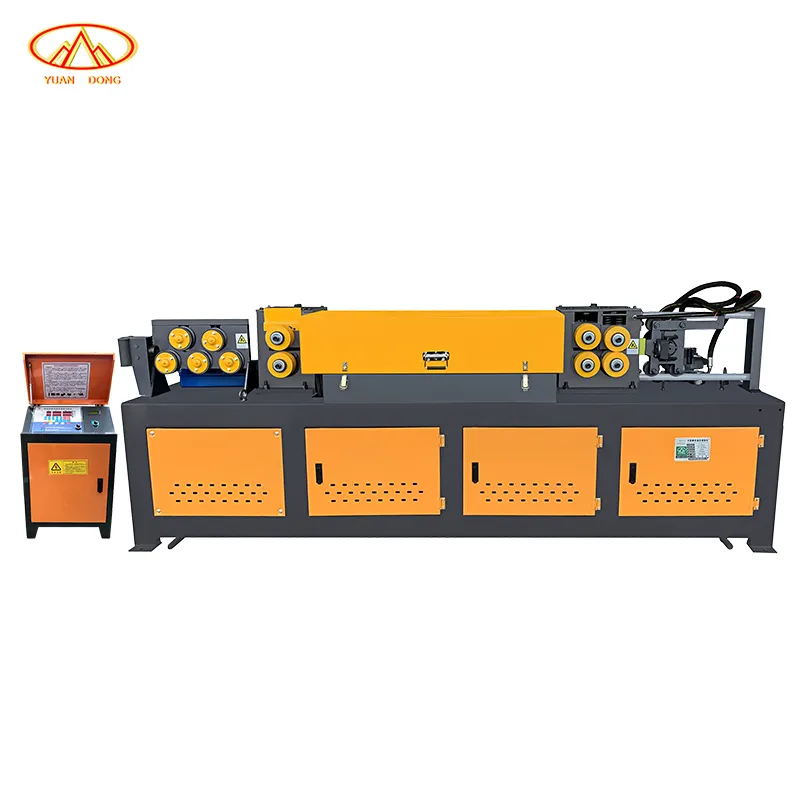
A pengék kiválasztása és a betonacél-vágógépek teljesítménye közötti kapcsolat nem hangsúlyozható elég erősen. A különböző pengematerialok, fogkonfigurációk és vágási szögek drámaian eltérő eredményeket adnak különféle acélbetét-átmérőkön és minőségi osztályokon. A modern építőipar mind a sebességet, mind a pontosságot követeli meg, így a pengék kiválasztásának tudománya ugyanolyan fontos, mint maga a gépezet. Ennek a dinamikának a megértése lehetővé teszi a projektmenedzsereknek és üzemeltetőknek, hogy maximalizálják a termelékenységet, miközben minimalizálják az anyagveszteséget és az üzemeltetési késéseket.
A betonacél-vágógépek pengetechnológiájának megértése
A pengék anyagösszetétele és teljesítménye
Egy nagy minőségű betonacél-vágógép élezett pengékre támaszkodik, amelyeket speciális anyagokból fejlesztettek ki az extrém terhelések elviselésére. A gyorsacél pengék kiváló tartósságot és hosszabb élezettséget biztosítanak a hagyományos megoldásokhoz képest, így ideálisak nagy mennyiségű vágási feladatokhoz. A keményfémhegyes pengék kiváló keménységet és hőállóságot nyújtanak, lehetővé téve a gyorsabb vágási sebességet minimális pengelázadással. A két anyagtípus közötti választás a termelési mennyiségtől, az acélrudak átmérőtartományától és a költségvetési korlátozásoktól függ. Mindegyik pengetípus eltérő módon viselkedik hő- és mechanikai terhelés hatására, ami közvetlenül befolyásolja a vágás pontosságát és a pengék cseréjének gyakoriságát.
Fogformák és vágási minőség
A fogófűrész pengéjének fogazási konfigurációja alapvetően meghatározza a vágási pontosságot és a felületi minőséget. A finom fogazású kialakítás simább vágásokat eredményez minimális fémforgács-képződéssel, ami elengedhetetlen a hegesztésre szánt acélbetétek esetében. A durvább fogazás gyorsabban vág, de érdességet okozhat, amely másodlagos utómunkát igényel. A fog előtolási szöge, a szabad tér szöge és a fogtávolság egyeznie kell a fogófűrész gép specifikációival és az anyag tulajdonságaival. A megfelelőtlen fogprofil kiválasztása az acélbetét minőségéhez megnövekedett rezgést, csökkent pontosságot és korai szerszámkopást eredményez.
A vágási pontosság optimális elérése a berendezéssel
Gép kalibrálási és karbantartási protokolljai
Még a legjobb pengét sem lehet pontosan használni egy megfelelően kalibrált vasbeton-rúdvágó gép nélkül. A rendszeres karbantartási ütemtervek megakadályozzák a pengelazulást, a helytelen igazítást és a mechanikai eltolódást, amelyek csökkentik a vágás pontosságát. A pengefeszességet, a tengely forgásközepének eltérését és a vágóvezeték igazítását hetente ellenőrizni kell a következetes eredmények biztosítása érdekében. A vasbeton-rúdvágó gépet évente teljes körű vizsgálatnak kell alávetni, beleértve a csapágyak állapotának felmérését, a meghajtószíj feszességének ellenőrzését és az elektromos biztonsági vizsgálatokat. Az előrejelző karbantartás – a rezgés, a zaj és a vágási hőmérséklet figyelése – korai szakaszban azonosítja a kopási mintákat, még mielőtt a pontosság romlana.
A kezelő technikája és a gép beállításai
Egy acélbetétvágó gép pontossága egyenlő mértékben függ az üzemeltető szakértelemétől és a gép képességétől. A megfelelő anyagelhelyezés biztosítja, hogy az acélbetét merőlegesen érintkezzen a pengével, ezzel megelőzve a ferde vágásokat és a méretbeli hibákat. A befűzési sebesség beállítása megóvja a pengét, miközben fenntartja a vágás pontosságát; a gyorsabb befűzési sebesség hőt termel, ami tompítja a pengéket, és pontatlanná teszi a vágást. A legtöbb modern acélbetétvágó gép változtatható sebességvezérléssel és mélységkorlátozókkal rendelkezik, amelyek lehetővé teszik az egységes vágásokat különböző átmérőjű acélbetéteken. Az üzemeltetők képzése a konkrét acélbetétvágó gépmodellre csökkenti a változékonyságot, és jelentősen meghosszabbítja a pengék élettartamát.
A megfelelő pengének az alkalmazáshoz való kiválasztása
Az acélbetét átmérője és minőségi osztálya szempontjából
A vasbetonacél-vágógépnek képesnek kell lennie különböző átmérőjű rúdok feldolgozására: a kis átmérőjű megerősítő rudaktól a nehéz szerkezeti acélrudakig. Az egyes átmérőtartományokhoz megfelelő vágólap kiválasztása optimalizálja az elérhető pontosságot és vágási sebességet. A kisebb átmérőjű rudak (8–16 mm) esetében finom fogazású lapok szükségesek, amelyeket pontosságra optimalizált vasbetonacél-vágógépeken használnak; a nagyobb átmérőjű rudak (25–40 mm) esetében viszont erősebb, durvább fogazású lapokra van szükség nehézüzemű berendezéseken. Az 500 MPa és annál magasabb szilárdsági osztályú acélok speciális összetételű vágólapokat és alacsonyabb előtolási sebességet igényelnek, mint a szokásos megerősítő rudak. A vasbetonacél-vágógép vágólapjának műszaki paramétereinek pontos illesztése a tényleges anyagtulajdonságokhoz megelőzi a túlmelegedést, a korai éltompulást és a méretbeli pontatlanságot.
Gyártási mennyiség és költség-haszon elemzés
A nagytermelési környezetek indokolják a prémium pengékbe történő beruházást egy vasbeton-rúdvágó gép esetében, mivel a hosszabb élettartam ellensúlyozza a magasabb kezdőköltséget. A kis mennyiségű munkát végző üzemek inkább a szabványos minőségű pengéket részesíthetik előnyben, bár ezok szolgálati ideje rövidebb. A metszésenkénti költség – azaz a pengék teljes költsége osztva a cseréig elvégzett összes metszéssel – határozza meg a tényleges üzemeltetési költséget. A vasbeton-rúdvágó gépbe és a pengék kiválasztásába történő beruházásnak összhangban kell lennie a tervezett éves vágási mennyiséggel. Azok a létesítmények, amelyek évente több mint 50 000 rudat vágnak, jelentős megtérülést érnek el a keményfémhegyes pengékre és félig automatikus rendszerekre történő frissítéssel manuális felszerelés helyett.
Környezeti és Működési Tényezők
A környezeti hőmérséklet, a páratartalom és az anyagok tárolási körülményei befolyásolják a betonacél-vágógépek pengéinek teljesítményét és pontosságát. A nedvesség gyorsítja a pengék korrózióját, és csökkenti a vágási pontosságot a partvidéki vagy páratartalmas környezetekben. A beltéri, klímázott vágóüzemek jobb pontosságot biztosítanak, mint a szabadtéri műveletek. A porszennyeződés drámaian csökkenti a pengék élettartamát, ezért rendszeresen tisztítani kell a betonacél-vágógép vágóvezetékeit és pengéinek felületét. A betonacél-rudak tárolási gyakorlatai – a rozsdaképződés és a felületi szennyeződések megelőzése – hozzájárulnak a jobb vágási eredményekhez és a berendezés pengéinek hosszabb élettartamához.
GYIK
Milyen gyakran kell cserélnem a pengét a betonacél-vágógépemen?
A pengék cseréjének gyakorisága a vágási mennyiségtől, az acélrudak minőségétől és a vasbetonvágó gép karbantartási gyakorlatától függ. A legtöbb üzem akkor cseréli a pengéket, amikor a vágási sebesség észrevehetően csökken, vagy a vágás minősége láthatóan romlik. Nagy terhelésű műveletek esetén heti, kis mennyiségű vágást végző műhelyeknél havi alapon is változtathatnak a pengéken. Figyelje a vágásonkénti költség mutatót, és cserélje a pengéket, ha ez az érték meghaladja a költségvetési küszöböt. A vasbetonvágó gép gyártója becsült pengéktartamot ad meg, de a tényleges teljesítmény a felhasznált anyag tulajdonságaitól és az üzemeltetési körülményektől függően eltérhet.
Milyen vágási pontosságot várhatok egy modern vasbetonvágó géptől?
A prémium minőségű betonacél-vágógépek megfelelően karbantartott pengékkel ±2 mm-es méretpontosságot érnek el a szokásos betonacél-rudaknál. A félig automatikus rendszerek szűkebb tűrést biztosítanak, mint a kézi berendezések, gyakran elérve a ±1 mm-es pontosságot. A speciális alkalmazásokhoz – például elővágott megerősítési szerelvényekhez – tervezett nagy pontosságú modellek akár ±0,5 mm-es tűrést is elérhetnek. A betonacél-vágógép pontossága a pengék élességétől, a gép kalibrálásától és az anyagkezelés egyenletességétől függ. A vágás során fellépő hőmérsékletváltozások kisebb méretbeli eltéréseket okozhatnak, amelyek kompenzálásához beállításokra van szükség a betonacél-vágógép vezérlőjén.
Használhatok különböző pengetípusokat ugyanazon a betonacél-vágógépen?
Igen, a legtöbb ipari betonacél-vágógép különféle pengetípusokat és -méreteket fogad el egyszerű cserével, feltéve, hogy azok megfelelnek a gép tengelyének műszaki specifikációinak. A különböző pengék a betonacél-vágógép teljesítményét optimalizálják az adott rúdátmérőkhöz és anyagminőségekhez. Mindig ellenőrizze, hogy a pengék műszaki adatai egyeznek-e a berendezésével, hogy elkerülje a biztonsági kockázatokat és a pontatlanságot. A betonacél-vágógép kezelési útmutatója felsorolja a kompatibilis pengemodelleket; a nem engedélyezett pengék használata érvénytelenné teheti a garanciát, és veszélyeztetheti a kezelő biztonságát. A minőségi szállítók pengekompatibilitási táblázatokat nyújtanak minden betonacél-vágógép-modellhez, hogy leegyszerűsítsék a kiválasztást.